
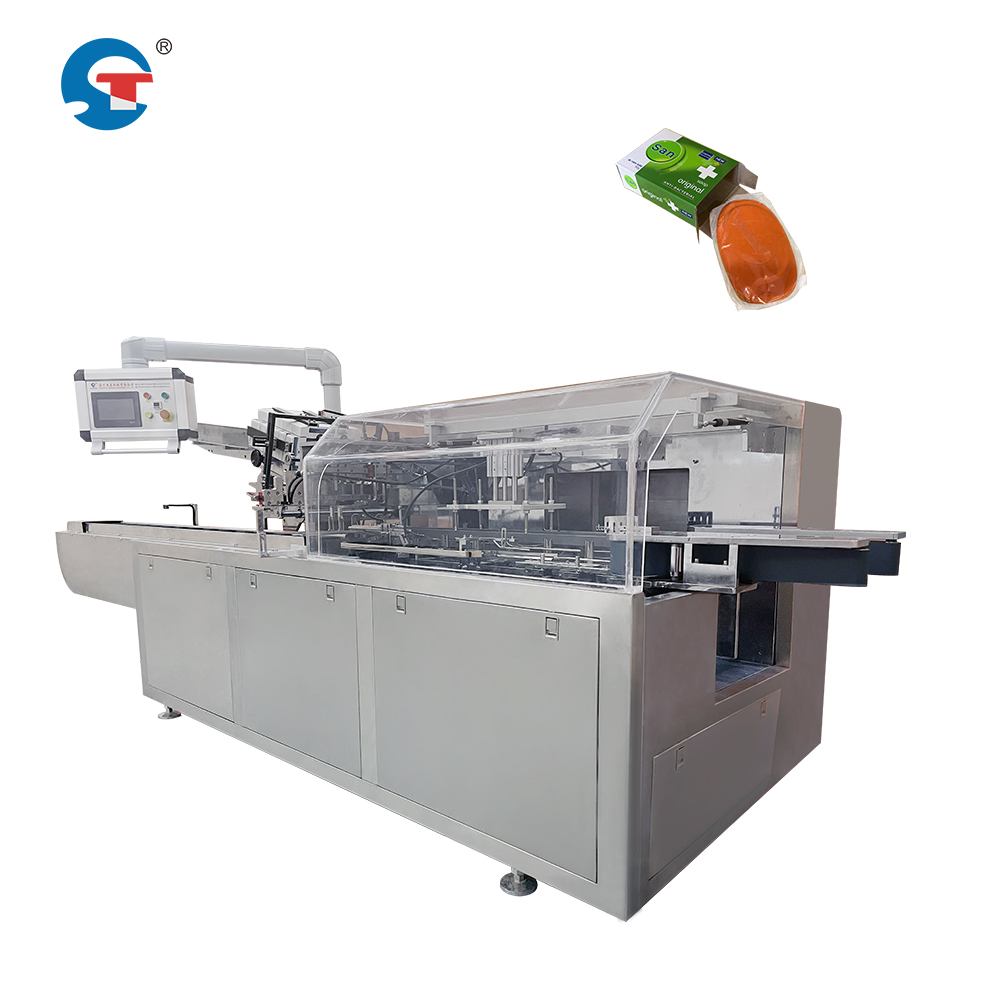
عند اختيار لمعدات تغليف الصابون في علب وبالفعل، فإن فهم نطاق خيارات التغذية الداخلة المتاحة لأقراص الصابون غير المنتظمة أمرٌ بالغ الأهمية لفعالية الإنتاج وجودة المنتج. فالأقراص غير المنتظمة — سواءً كانت مُثلَّثة الشكل أو مُشكَّلة بقوالب ذات نقوش سطحية أو ذات هندسات مخصصة — تتطلب آليات معالجة متخصصة لا يمكن لمعدات التعبئة القياسية تأمينها. ولذلك، يجب أن يوفِّر مورِّد آلة تعبئة الصابون في العلب كفاءةً عاليةً عبر مجموعة متنوعة من تكوينات التغذية الداخلة التي تتكيف مع أبعاد الأقراص المختلفة واتجاهاتها ومستويات هشاشتها، مع الحفاظ في الوقت نفسه على معدل إنتاج ثابت وملء دقيق للعلب.
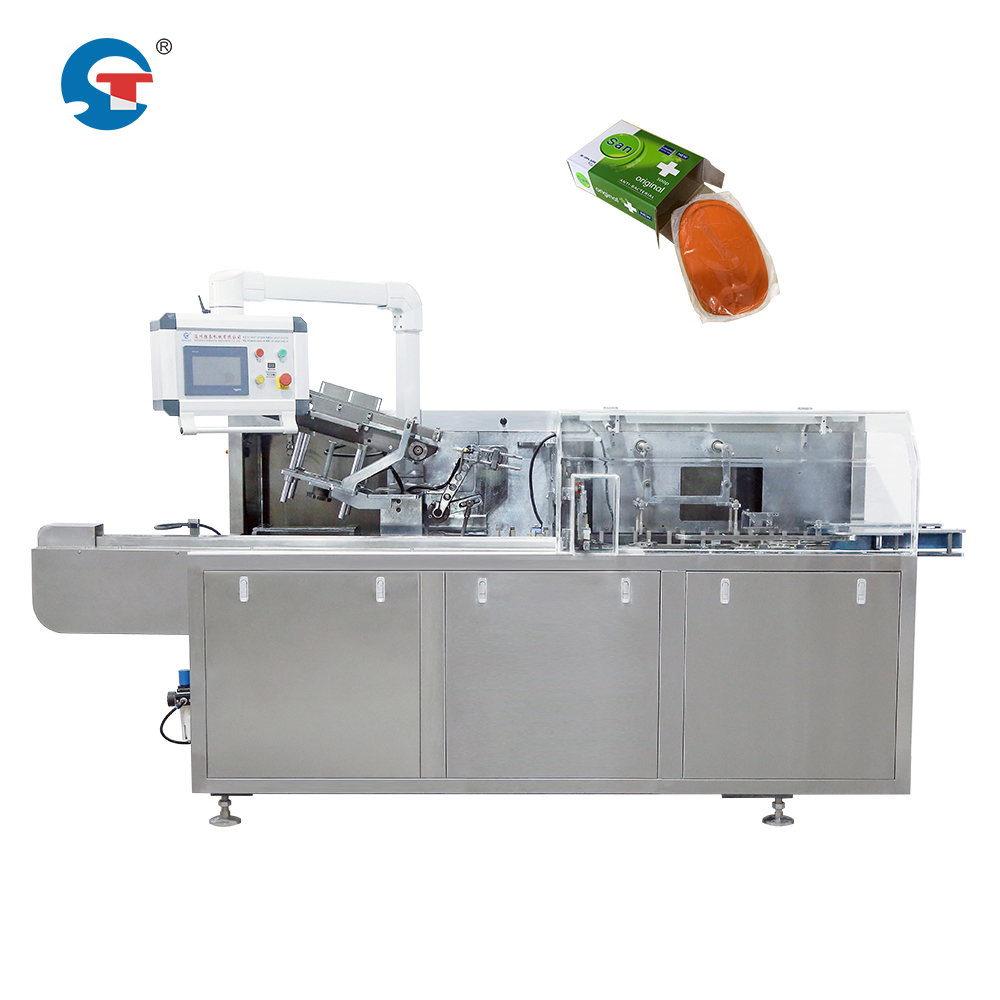
تَعكِس تنوُّع آليات التغذية تعقيد عمليات إنتاج الصابون الحديثة. ويجب أن تأخذ معدات تعبئة الصابون الآلية في الاعتبار اختلاف أشكال قوالب الصابون، وملمس سطحها، وتوزيع وزنها، ودقة وضعها. ويقوم مورِّد متخصص في آلات تغليف الصابون بالعلب بتقييم مواصفات منتجك، ثم يوصي بحلول تغذية تتكامل بسلاسة مع خطوط الإنتاج السابقة، لضمان أقل وقت توقف ممكن وأعلى معدلات الإنتاج. ويستعرض هذا المقال الخيارات الرئيسية لتغذية المواد التي يوفِّرها أبرز المورِّدين للتعامل بكفاءة مع قوالب الصابون غير المنتظمة الشكل.
فهم إمكانيات تهيئة نظام التغذية
أنظمة التوجيه والتغذية الميكانيكية
عادةً ما يوفّر مورِّد آلة تغليف الصابون في علبٍ عدة أنظمة ميكانيكية لإدخال المواد مُصمَّمة خصيصًا لتناسب أشكال الصابون البارّي غير المنتظمة. وأكثر هذه الطرق انتشارًا تستخدم سكك توجيه قابلة للضبط ومستشعرات تحديد الموضع التي تستوعب التباين في عرض وسماكة القضبان. وتستخدم هذه الأنظمة ناقلات مُحرَّكة بواسطة محركات سيرفو أو مغذيات حزامية لنقل القضبان بسرعات مضبوطة، مما يضمن وصول كل وحدة إلى محطة التغليف في العلب بالاتجاه الصحيح. أما بالنسبة إلى أشكال الصابون غير المنتظمة، فيدمج المورِّدون غالبًا أنظمة تحديد الموضع القائمة على الرؤية الحاسوبية التي تكشف اتجاه القضيب في الزمن الفعلي، وتُفعِّل تعديلات ميكانيكية تصحيحية قبل دخول القضيب إلى العلبة.
تتفاوت مواصفات وخصائص آلة التغليف في العلب اختلافًا كبيرًا تبعًا لتعقيد شكل الصابون. ويقدِّم بعض المورِّدين وحدات تغذية أولية قابلة للتعديل، مزوَّدة بمكوِّنات سريعة التغيير تسمح بإعادة تهيئة النظام بسرعة عند التحوُّل بين أشكال صابون مختلفة. وتؤدّي هذه القابلية للتعديل إلى تقليل زمن التبديل وتدعم الجداول الإنتاجية المرنة. وتشمل عادةً المرحلة الأولية من التغذية آلياتٍ لمعالجة الصابون بلطف، مثل الدلّاكات الهوائية، والدفعات ذات التلامس الناعم، والأسطح المبطَّنة بالمطاط المرن، وذلك لمنع تلف قوالب الصابون أثناء النقل. أما بالنسبة إلى الأشكال غير المنتظمة الراقية التي تتميَّز بمعالجات سطحية دقيقة أو نقوش بارزة، فإن تصميم التغذية الوقائي يصبح ضروريًّا للحفاظ على الجاذبية البصرية للمنتج وجاذبيته لدى المستهلك.
تكنولوجيا متقدمة في التموضع والمحاذاة
تتطلب دمج خط إنتاج الصابون الحديثة وتحقيق الكفاءة أنظمة تغذية تضمن وضع القضبان بدقة داخل العلب. وتُطبِّق الشركات المورِّدة الرائدة تقنية تحديد المواقع متعددة المحاور، التي تسمح بالضبط المتزامن لموضع القضيب الأفقي، وارتفاعه الرأسي، وتوجيهه الزاوي. وتقوم أنظمة الرؤية الآلية بفحص كل قضيب أثناء اقترابه من قسم التغذية، وقياس أبعاده وموقعه الدقيقين، ثم إرسال هذه البيانات إلى آلية تعبئة العلب. ويضمن هذا النظام التغذوي المغلق جودة متسقة في تعبئة العلب، ويقلل إلى أدنى حدٍ حركة المنتج أثناء عملية الإغلاق.
تقدم بعض شركات تصنيع معدات تغليف الصابون الآلية أنظمة إدخال ذات تكوينات ثنائية المسار أو متعددة المسارات، مما يسمح بمعالجة قوالب الصابون في وقت واحد حتى لو اختلفت أبعادها الهندسية قليلًا. وتكتسب هذه القدرة أهميةً خاصةً للمورِّدين الذين يتعاملون مع منتجات صابون مخصصة أو موسمية تتغير أشكالها. ويتواصل مرحلة الإدخال مع آلات التعبئة في العلب اللاحقة عبر شبكات تحكم صناعية، ما يخلق بيئة إنتاج مزامَنةً تتدفق فيها باستمرار بيانات التوقيت والتباعد والتوجيه بين المكونات.
خيارات الإدخال الخاصة بالهندسات المتخصصة للصابون
تكيف مخصص لمرحلة الإدخال بالنسبة إلى الأشكال المثلثية والمُصبَّبة
تُعَدُّ أشكال الصابون غير المنتظمة، مثل الأشكال المُثلَّثة أو المُصوَّرة بشكل غير منتظم، تحدياتٍ فريدةً في عملية التغذية الأولية، ما يُميِّز مورِّدَ آلات تعبئة الصابون في علب عن الآخر. وتتطلَّب الأشكال المُثلَّثة أنظمة تغذية أولية قادرةً على التعامل مع اختلافات السُمك ضمن وحدة واحدة. ويتعامل المورِّدون مع هذه الحاجة عبر أسرّة تغذية مائلة، أو منصات دورانية، أو أذرع وضعية مفصَّلة يمكنها اكتشاف مركز ثقل الصابون وتحديث وضعه لضمان أفضل ترتيب داخل العلبة. وبعض المورِّدين يوفِّر طاولات ترقيم تدور بالأشكال غير المنتظمة إلى زوايا مُحدَّدة مسبقاً، مما يضمن وصول كل علبة إلى صابونٍ بترتيبٍ متطابقٍ تماماً، بغضِّ النظر عن العشوائية في الترتيب الوارد.
تتطلب أسطح الصابون المُشكَّلة أو ذات الملمس تصاميم دخول تمنع انقلاب قوالب الصابون أو تدحرجها أو احتكاك سطوحها. وغالبًا ما تتضمَّن مواصفات آلات التغليف المتقدِّمة وميزاتها أنظمة قبض بمساعدة الفراغ التي ترفع القوالب بلطف دون إحداث مناطق ضغط. وتُحافظ هذه الأنظمة الهوائية على قوة شفط ثابتة مع السماح للقوالب بالانزياح بسلاسة عبر قسم الدخول. أما بالنسبة للأشكال غير المنتظمة جدًّا ذات النقش العميق أو الزخارف المطبَّقة، فقد يوصي المورِّدون أحيانًا بأحواض دخول مُصنَّعة خصيصًا لتتناسب مع الصور السلبية لهندسة القالب، بحيث تحمل كل وحدة بثبات أثناء نقلها إلى محطة التغليف.
دمج خط إنتاج الصابون وتحسين سير العمل
يجب أن يضمن مورِّد آلة تغليف الصابون في علبٍ أن تتداخل أنظمة التغذية بسلاسة مع مراحل الإنتاج السابقة، مثل لف الألواح بالغلاف البلاستيكي أو فرزها أو تبريدها. وتؤدي قسم التغذية دور منطقة تخزين مؤقت وانتقال بين إمدادات الألواح غير المنتظمة وبين آلات التغليف الدقيقة. وعادةً ما يصمِّم المورِّدون أنظمة التغذية بمعدلات تدفق قابلة للضبط، مما يمكِّن المنتجين من مواءمة سرعة التغليف مع معدلات توافر الألواح. وهذه المرونة تمنع حدوث اختناقات في المراحل السابقة وتحافظ على تكامل خط إنتاج الصابون بشكلٍ متسق في جميع أرجاء المنشأة.
تظهر مكاسب الكفاءة عندما تتضمّن أنظمة التغذية تشخيصات فوريةً وآلياتٍ ذاتية التصحيح. وعندما تكتشف المنظومة قضيبًا غير مُرتَّبٍ أو تالِفًا، يمكنها أن توجّه تلك الوحدة تلقائيًّا إلى حاوية الرفض، ما يمنع انسداد العلب الكرتونية وانقطاع الإنتاج. ويقدّم المورّدون معدّات تعبئة الصابون الآلية مع إمكانات المراقبة عن بُعد، مما يسمح لمشرفي الإنتاج بمراقبة أداء نظام التغذية من محطات التحكم المركزية. وهذه الرؤية تتيح جدولة الصيانة الاستباقية والاستجابة السريعة للقضايا الناشئة، ما يحسّن مباشرةً وقت التشغيل والاتساق في الإنتاج.
اختيار المورّدين ومعايير التخصيص
تقييم مقاييس أداء نظام التغذية
عند التعامل مع مورد ماكينة تغليف الصابون بالعلب، اطلب مواصفات تفصيلية حول مقاييس أداء التغذية الداخلة التي ترتبط بشكل مباشر بأشكال قوالب الصابون غير المنتظمة الخاصة بك. وتشمل المعايير الأساسية أقصى أبعاد للقالب، وأدنى سماكة مسموحة للقالب، ودرجة تحمل دقة التوجيه، والطاقة الإنتاجية القصوى. ويجب أن يقدّم المورّدون منحنيات التسارع، وبيانات تكرار الدقة في التموضع، وتفكيك زمن الدورة التشغيلية. وتتيح هذه المقاييس إجراء مقارنة مباشرة بين مختلف الموردين، كما تساعد في التنبؤ بالأداء الإنتاجي تحت ظروفك المحددة. واطلب من الموردين إجراء اختبارات تشغيلية باستخدام عيّنات فعلية من قوالب الصابون غير المنتظمة الخاصة بك للتحقق من الأداء الفعلي قبل الالتزام بشراء المعدات.
يجب أن توضح وثائق مواصفات وميزات آلة تغليف الصابون بشكلٍ دقيق حدود نظام التغذية الداخلة والمعايير التشغيلية الموصى بها. وسيتناول مورِّد آلة تغليف الصابون المسؤول حالات الحواف — مثل الألواح ذات أقصى تباين في الأبعاد أو تلك التي تحمل عيوبًا سطحية — ويشرح كيفية تعامل نظام التغذية مع هذه السيناريوهات. ويساعد فهم هذه الحدود في تجنُّب المفاجآت أثناء التركيب ويدعم التخطيط الإنتاجي الواقعي. ونوصي بطلب دراسات حالة أو مراجع من مورِّدين نجحوا في دمج أشكال ألواح غير منتظمة مشابهة، مع التحقق من ادعاءاتهم عبر خبرة ميدانية موثَّقة.
التخصيص والمرونة المستقبلية
يُدرك المورِّدون الرائدون أن محفظة منتجاتك قد تتطور، ما يستلزم تعديلات على نظام الإدخال مع مرور الوقت. استفسر عن خيارات التخصيص التي تتيح التكيُّف المستقبلي دون الحاجة إلى استبدال المعدات بالكامل. هل يدعم نظام الإدخال عمليات الترقية الوحدوية؟ وهل يمكن إعادة معايرة أجهزة استشعار التموضع لتناسب أشكال القضبان الجديدة؟ وهل تسمح برامج التحكم بتعديل المعايير لاستيعاب التغيرات في الأشكال؟ إن المورِّدين الذين يوفرون توافقًا مستقبليًّا ومرنًا في البرمجيات يقدمون قيمةً أعلى على المدى الطويل. ومعدات تغليف الصابون الآلية ذات تصميم الإدخال القابل للتكيف تحافظ على استثمارك وتدعم مبادرات الابتكار في المنتجات دون فرض نفقات رأسمالية مُعطِّلة.
يُعَدُّ الدعم الفني والتدريب متساويَي الأهمية عند تقييم مورِّد آلة تغليف الصابون في علب. وتضمن الوثائق الشاملة ومواد التدريب المرئية وفريق الدعم الفني المتاح بسهولة أن يتمكَّن فريقك من تحسين أداء التغذية إلى الداخل وحل المشكلات بشكل مستقل. وعادةً ما يحقِّق المورِّدون الذين يقدمون دعم التأهيل الميداني وبرامج شهادات المشغلين رضاً أكبر من العملاء ووقتًا أقصر للوصول إلى الإنتاجية الكاملة. ويعتمد دمج خط إنتاج الصابون وفعاليته ليس فقط على جودة المعدات، بل أيضًا على قدرتك الداخلية على تشغيل النظام وصيانته وتكيفه طوال فترة تشغيله.
الأسئلة الشائعة
ما مدى التسامح المسموح به في شكل قضيب التغذية إلى الداخل الذي يستطيع معظم مورِّدي آلات تغليف الصابون في علب استيعابه؟
يستطيع معظم المورِّدين الذين يوفرون معدات التغليف الآلي للصابون معالجة تنوُّعات أبعاد قوالب الصابون بنسبة ±٥٪ تقريبًا من المواصفات الاسمية. ومع ذلك، قد تتطلَّب القوالب غير المنتظمة الشكل ذات التنوُّعات الهندسية الشديدة أو التنسيقات المتعددة المختلفة هندسةً مخصصةً لوحدة الإدخال. وتشمل مواصفات وأبرز ميزات آلات التعبئة في علب الورق المقوَّى عالية الجودة نظام تحديد المواقع الموجَّه بالرؤية، الذي يتكيف تلقائيًّا مع التنوُّعات المعتدلة في الشكل. واستشر مورِّد آلة تعبئة الصابون في علب الورق المقوَّى لديك، مع تقديم مواصفات دقيقة لهندسة القوالب، بما في ذلك رسومات الحاسوب المُصمَّمة بمساعدة الحاسوب (CAD) أو نماذج فعلية، للحصول على تأكيد دقيق لحدود التحمُّل الخاصة بمنتجاتك.
كيف يضمن مورِّد آلة تعبئة الصابون في علب الورق المقوَّى موثوقية وحدة الإدخال في الإنتاج عالي السرعة؟
يُدمج مورِّدو آلات تغليف الصابون الرائدون أجهزة استشعار احتياطية، وتشخيصات للصيانة التنبؤية، وآليات لضمان السلامة في أنظمة التغذية. ويُراقب الأداء في الوقت الفعلي دقة التموضع، وثبات زمن الدورة، وأنماط التآكل الميكانيكي، ما يُفعِّل تنبيهات الصيانة قبل حدوث الأعطال. وتتطلب دمج خط إنتاج الصابون وتحقيق الكفاءة أن تكون أنظمة التغذية مزودة بمعدل متوسط زمن التشغيل بين الأعطال يتجاوز ١٠٠٠ ساعة. وعادةً ما يوفِّر المورِّدون مجموعات قطع الغيار، ووحدات التبديل السريع، وخدمات الدعم عن بُعد لتقليل وقت التوقف عند الحاجة إلى الصيانة.
هل يمكن لمورد آلة تغليف الصابون تعديل أنظمة التغذية بعد التركيب الأولي؟
نعم، يصمِّم المورِدون الموثوق بهم أنظمة التغذية الأمامية مع مراعاة إمكانية التخصيص في المستقبل. وغالبًا ما تتميَّز معدات تغليف الصابون الآلية بمكونات وحدوية، وتوجيهات قابلة للضبط، وبارامترات وضع قابلة لإعادة التهيئة، مما يسمح بإجراء تعديلات بعد التركيب. فإذا تطوَّرت خط إنتاجك أو أدخلت أشكالاً جديدة غير منتظمة لأقراص الصابون، فيمكن للمورِّدين عادةً تركيب حساسات جديدة، وإعادة برمجة المنطق التحكُّمي، أو استبدال المكونات الميكانيكية دون الحاجة إلى استبدال مجموعة التغذية الأمامية بأكملها. ونوصي بمناقشة طرق الترقية وتكاليف التعديلات أثناء مرحلة الشراء الأولية لضمان المرونة على المدى الطويل والتكيف الفعّال من حيث التكلفة.