
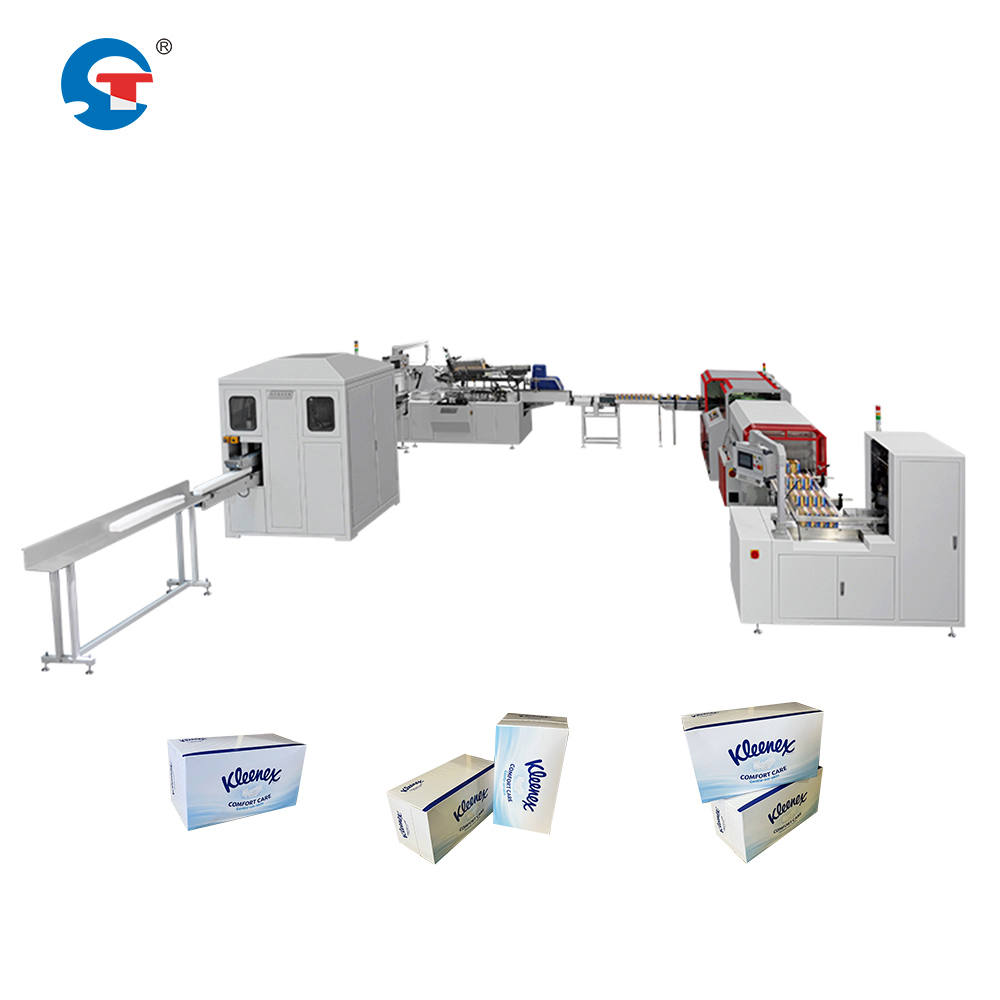
יכולת ייצור היא מנוע קריטי לרווחיות בתעשיית נייר טישו. מודרני קו ייצור ניירות לאף פותר את האתגר הזה ישירות על ידי שילוב אוטומציה מתקדמת, ציוד המרה מדויק וזרימות עבודה מזורזות שמכפילות את הפלט ללא עלייה פרופורציונלית בכוח אדם או בשטח המפעל. הבנת הדרך שבה מערכות אלו מרחיבות את היכולת עוזרת לייצרנים לקבל החלטות השקעה מושכלות.
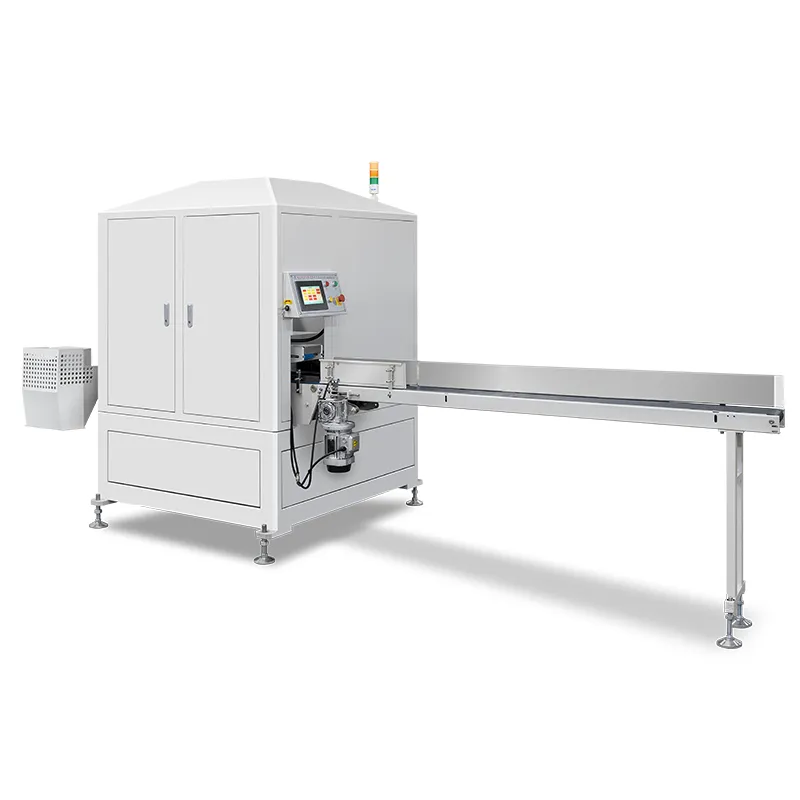
הקשר בין مواפייני הציוד לבין פלט המפעל הוא ישיר וניתן למדידה. אופטימיזציה של יכולת ייצור נייר טישו מתחילה בבחירת מכונות שתוכננו לפעול ברציפות במהירות גבוהה, עם זמן דowntime מינימלי והתאמה דינמית לדרישות השוק. מאמר זה חוקר את הגורמים המכניים, התפעוליים והאסטרטגיים שעושים מקו ייצור טישו פנים למקדם כפל של יכולת הייצור במתקני המרה מודרניים.
איך אוטומציה מפעילה את תפוקת הייצור
מהירות ואחדות בתהליך ההמרה
אוטומציה של מכונות נייר טישו מייצגת מעבר יסודי מתהליך ידני לתהליך מונע על ידי מכונה. ציוד אוטומטי להמרה פועל במהירויות הנמדדות במטרים לדקה, מה שמעל בהרבה את השיטות המבוססות על עזרה אנושית. ציוד להמרה של טישואים לפנים משתמש במערכות חיתוך, אריזה וערימה מבוקרות על ידי סרוו, אשר שומרות על דיוק תוך כדי פעילות רציפה. התוצאה היא גידול ליניארי בתפוקה: מחזורים מהירים יותר של הציוד משמעם יותר גלילים או קופסאות מוגמרות בשעה.
מפעיל יחיד שצופה בשורה אוטומטית יכול לפקח על נפח ייצור שבעבר דרש מספר עובדים. יעילות זו במשאב האנושי מגבירה את היכולת ללא צורך בהרחבה של המפעל. אופטימיזציה של היכולת לייצור טישואים באמצעות אוטומציה גם מפחיתה את בזבוז החומרים, מאחר שחיתוך וערימה מדויקים משללים שגיאות אנושיות ואי-יישור של המוצר.
מזעור זמן העצירה באמצעות ציפיות
תהליכים ידניים מוסיפים נפיחות ועצירות תכופות לצורך התאמות או תיקון שגיאות. מערכות מודרניות ליצירת נייר טישו פועלות עם תקופות תחזוקה מתוכננות הנמדדות בשבועות או בחודשים, לא בשעות. ציוד אוטומטי עוקב אחר סדרות מתוכנתות עם סטייה מינימלית, מה שמפחית עצירות בלתי צפויות שמביאות להפרעה במטרות היצור. כאשר אוטומציה של מכונות לייצור נייר טישו משולבת עם חיישנים לתחזוקה חיזויית, תוכניתי המתקנים יכולים לחזות את זמן העצירה ולתאם את תכנון היצור בהתאם, כדי למקסם את שעות הפעולה האפקטיביות.
הרחבת קיבולת ללא השקעה בשטח ריבועי
אינטגרציה אנכית וצפיפות קו
המרת נייר טישו מסורתי התבססה על תחנות נפרדות לגלגול, חיתוך, אריזה וסימון. מערכות מודרניות משולבות מאחדות את הפונקציות האלה לתוך עמדת עבודה אחת וקומפקטית. ציוד להמרת נייר טישו פנים שפותח במיוחד לשם הגברת הצפיפות מאפשר לעובדי ייצור להשיג תפוקה גבוהה יותר בתוך אותו שטח מפעל קיים. קו ייצור מתקדם אחד מחליף לעיתים קרובות שלושה או ארבעה מכונות מהדור הקודם, ומשחרר שטח רצפה לקוי ייצור נוספים או למלאי ביניים.
היתרון בשטח הדרוש הופך קריטי כאשר הרחבת המתקנים איננה אפשרית מבחינה כלכלית. יצרן שפועל בקיבולת מלאה יכול להגביר את אופטימיזציית הקיבולת לייצור נייר טישו על ידי התקנת קו ייצור חדש לצידם של הציוד הישן, במקום בניית בניין חדש. לאורך מחזור ייצור של עשר שנים, זה מתורגם לחיסכון של מיליונים בדמויות נדל"ן והקמה, תוך הכפלת התפוקה.
גמישות רב-מוצרית על ציוד יחיד
תצורות מודרניות של קווי ייצור למטפחת פנים תומכות בהחלפה מהירה בין סוגי קופסאות, כמויות דפים וסגנונות אריזה ללא צורך להחליף ציוד. גמישות זו משמעה שמכונה אחת יכולה לטפל במספר SKU-ים ובגבעות ביקוש עונתיות באופן יעיל יותר מאשר קווים ישנים מיוחדים. אוטומציה במכונות לייצור נייר מטפחת עם בקרים לוגיים מתוכנתים מאפשרת לעובדים לשנות مواصفות תוך דקות, מה שמאפשר תכנון ייצור תגובתי ושימוש טוב יותר בכושר הייצור עבור מגוון המוצרים.
אופטימיזציה של זרימת החומרים והיעילות האנרגטית
שרשרת אספקה מאוחדת בתוך הקו
מערכת מלאה ליצירת ניירות טיפוח פנים מנהלת את קליטת החומר, עיבוד ביניים ואריזה סופית כסדרה מאורגנת אחת. מערכות ייצור ניירות טיפוח פנים כוללות כיום חיישנים בזמן אמת שמנטרים את איכות הגלילים, מזהים פגמים ומכווננים אוטומטית את המתח. אינטגרציה זו מפחיתה עיכובים בהעברת החומר בין שלבים ומחסכת שיעורי פסולת. כאשר אופטימיזציה של קיבולת הייצור כוללת הפחתת פסולת, קצב התפוקה הרווחי האפקטיבי עולה מעל מדדים פשוטים של מהירות ייצור.
חיכוכים בשורת האספקה בתוך המפעל — כמו המתנה להעברת גלילים בין מחלקות או חידוש ערימה לאחר אי-יישור — מייצגים אובדן קיבולת מחוסן. קווי ייצור מאוחדים מסירים פערים אלו, ומאפשרים זרימת חומר ללא הפרעה מגליל האם ועד למוצר המארז בפעולה רציפה אחת.
היקף צריכת אנרגיה ומשאבים
באופן שלא אינטואיטיבי, אוטומציה מודרנית במכונות לייצור נייר טישו צורכת לעיתים קרובות פחות אנרגיה ליחידת תפוקה מאשר ציוד ישן, למרות המהירויות הגבוהות יותר. מערכות מתקדמות משתמשות במנועים עם תדר משתנה, בגודל מנועים מאופטם ובלולאות חימום יעילות. כאשר אופטימיזציה של כושר הייצור של נייר טישו מתמקדת בעלות הכוללת לגליל, יעילות האנרגיה הופכת חלק מהמשוואה. מתקן שמכפיל את התפוקה שלו באמצעות ציוד חדש עלול לראות שהעלויות להספקות עולמיות עולה רק ב-40–50 אחוז, ולא פי שניים, בזכות שיפור היעילות המכנית.
שאלות נפוצות
באיזו עלייה ספציפית בתפוקה יכולה להשיג קו ייצור מודרני למטפחת פנים?
ההשתפרויות בתפוקה משתנות בהתאם לציוד הבסיסי וההגדרות, אך אופטימיזציה של קיבולת ייצור הנייר למזלגות בדרך כלל מביאה לעלייה של 50 עד 150 אחוזים בהשוואה לקווי המרה ישנים. מערכת מודרנית למכירת נייר מזלגות שפועלת 20 שעות ביום יכולה לייצר 100 עד 300 טון בחודש, תלוי במאפייני הגלילים, בעוד שציוד ישן מייצר 60 עד 150 טון באותו פרק זמן. הגורם המדויק תלוי בהגדרה הנוכחית שלכם ובערבובית המוצרים המבוקשת.
איך האוטומציה במכונות לייצור נייר מזלגות מקטינה את עלויות העבודה ביחס להישגים בתפוקה?
מערכות קו ייצור אוטומטי של ניירות טואלט דורשות פחות מפעילים לכל יחידת תפוקה. טכנאי אחד יכול לפקח על מספר שלבים בייצור בו זמנית, ושינויי הגדרה נמשכים דקות במקום שעות. לאורך זמן, עלות העבודה לגליל מיוצר יורדת באופן משמעותי, גם אם המפעילים מרוויחים משכורות תחרותיות. אופטימיזציה של קיבולת ייצור הניירות משפרת את השווחים בגדלים גדולים יותר ללא הרחבה שוויונית בכוח האדם.
האם ניתן להתקין ציוד חדש לייצור ניירות טואלט במרחב מפעל קיים?
כן, ציוד מודרני להמרת ניירות טואלט מעוצב לשטח תפוס קטן. קו חלופי או נוסף יתאים בדרך כלל למרחב שהפנוי מהסרת מכונות ישנות. אסטרטגיות לאופטימיזציה של קיבולת ייצור ניירות כוללות לעתים קרובות מיזוג ציוד, כלומר המתקן שלכם יכול להכפיל או לה_tripל את התפוקה ללא הרחבה של המבנה, בהתאם לתשתיות הנוכחיות וזמינות התשתיות.