
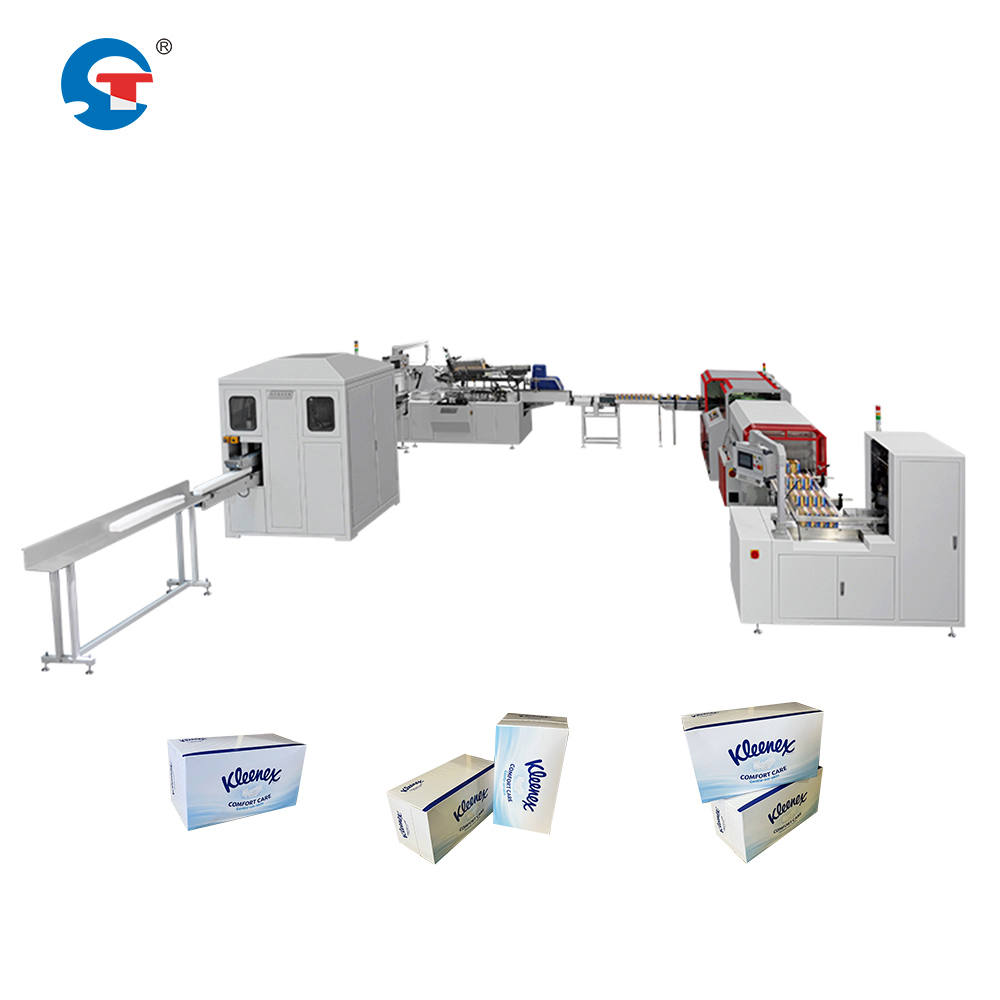
A gyártási kapacitás a szövetpapír-ipar jövedelmezőségének kulcsfontosságú meghatározója. Egy modern arctörlőkendő-gyártósor közvetlenül ezt a kihívást oldja fel az előrehaladott automatizálás, a precíziós feldolgozó berendezések és az egyszerűsített munkafolyamatok integrálásával, amelyek növelik a kimenetet anélkül, hogy arányosan megnőne a munkaerő- vagy létesítményfelhasználás. Az ilyen rendszerek kapacitásbővítő hatásának megértése segít a gyártóknak megbízható befektetési döntéseket hozni.
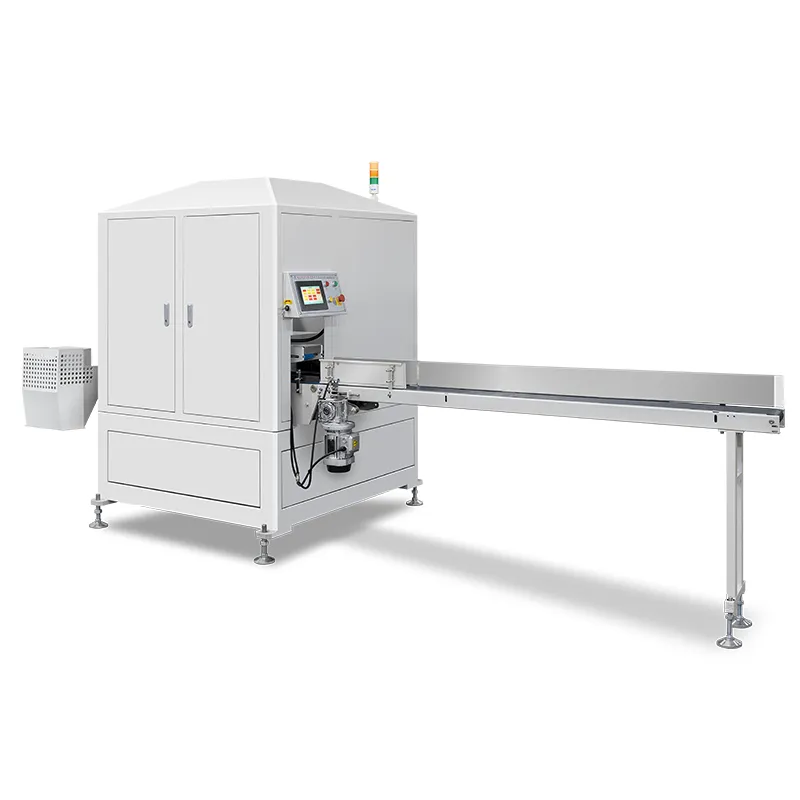
A berendezés műszaki specifikációi és a gyár kimenete közötti kapcsolat közvetlen és mérhető. A szövetpapír-gyártási kapacitás optimalizálása a nagy sebességű folyamatos üzemre, a minimális leállásidőre és a piaci igényekhez való rugalmas alkalmazkodásra tervezett gépek kiválasztásával kezdődik. Ez a cikk a mechanikai, működési és stratégiai tényezőket vizsgálja, amelyek miatt egy arcgabalytúró gyártósor kapacitásnövelő eszköz a modern szövetpapír-feldolgozó létesítmények számára.
Hogyan növeli az automatizáció a termelési teljesítményt
Sebesség és konzisztencia a feldolgozás során
A papírkendő-gyártógépek automatizálása alapvető változást jelent a kézi működtetésről a gépi folyamatokra való áttérésben. Az automatizált átalakító berendezések percméterben mért sebességgel működnek, ami messze meghaladja az emberi segítséget igénylő módszerek teljesítményét. A kéztörlő-papír-átalakító berendezések szervóvezérelt vágó-, rakodó- és csomagolórendszereket használnak, amelyek folyamatos üzemelés mellett is megőrzik a pontosságot. Az eredmény egy lineárisan növekvő átfolyás: gyorsabb berendezési ciklusok több késztekercset vagy dobozt eredményeznek óránként.
Egyetlen operátor figyelheti egy automatizált vonalat, és ugyanakkora termelési mennyiséget felügyelhet, amely korábban több munkavállaló bevonását igényelte. Ez a munkaerő-hatékonyság további kapacitásnövekedést eredményez anélkül, hogy bővített gyártókapacitásra lenne szükség. A papírkendő-termelés kapacitásának optimalizálása az automatizálással csökkenti az anyagpazarlást is, mivel a pontos vágás és rakodás kiküszöböli az emberi hibákat és a termék elmozdulását.
Leállások minimalizálása az előrejelezhetőség révén
A manuális folyamatok változékonyságot és gyakori leállásokat eredményeznek beállítás vagy hibajavítás céljából. A modern arctörlő papír-gyártóvonal-rendszerek hetekben vagy hónapokban mérhető, ütemezett karbantartási időközökkel működnek, nem órákban. Az automatizált berendezések programozott sorrendeket követnek minimális eltéréssel, csökkentve azokat a váratlan leállásokat, amelyek zavarják a kimeneti célok elérését. Amikor a papírgyártó gépek automatizálását előrejelző karbantartási érzékelőkkel kombinálják, a létesítménytervezők előre jelezhetik a leállási időt, és ennek megfelelően ütemezhetik a termelést, így maximalizálva a hatékony futási időt.
Kapacitásbővítés négyzetméteres befektetés nélkül
Függőleges integráció és vonalsűrűség
A hagyományos szalvéták feldolgozása különálló állomásokat igényelt a tekercseléshez, vágáshoz, csomagoláshoz és címkézéshez. A modern integrált rendszerek ezeket a funkciókat egyetlen, kompakt helyigénybe tömörítik. A sűrűség optimalizálására tervezett arc-szalvéták feldolgozó berendezések lehetővé teszik a gyártók számára, hogy megnöveljék a kimenetet a meglévő gyártóüzemi térben. Egyetlen fejlett gyártósor gyakran három vagy négy régi generációs gépet vált fel, így szabadít fel padlóterületet további sorok vagy pufferkészletek elhelyezésére.
Ez a kisebb helyigény kritikus fontosságú, ha a létesítmény bővítése gazdaságilag nem megvalósítható. Egy teljes kapacitással működő gyártó növelheti a szalvéták termelési kapacitásának optimalizálását úgy, hogy egy korszerűbb gyártósorral helyettesíti a régi berendezéseket, anélkül, hogy új épületet kellene építenie. Tíz évnyi termelési ciklus alatt ez milliókban megfogalmazható elkerült ingatlan- és építési költségeket jelent, miközben a kimenet többszöröződik.
Többtermékes rugalmasság egyetlen berendezésen
A modern arcú papír gyártósorok konfigurációi lehetővé teszik a gyors formátumváltást dobozformák, lapdarabszámok és csomagolási stílusok között anélkül, hogy hardvert kellene cserélni. Ez a rugalmasság azt jelenti, hogy egyetlen gép több SKU-t és szezonális keresletcsúcsokat is hatékonyabban kezel, mint a dedikált, régebbi sorok. Az arcú papírgyártó gépek automatizálása programozható logikai vezérlőkkel lehetővé teszi az üzemeltetők számára, hogy néhány perc alatt módosítsák a specifikációkat, így rugalmasabb gyártási ütemezést és jobb kapacitás kihasználást érnek el a termékváltozatokon keresztül.
Anyagáram és energiatakarékosság optimalizálása
Integrált ellátási lánc a gyártósoron belül
Egy teljes arctörlő papír-feldolgozó berendezésrendszer az anyagfelvételt, a köztes feldolgozást és a végső csomagolást egy összehangolt folyamatként kezeli. Az arctörlő papír gyártósorok tervei ma már valós idejű érzékelőket tartalmaznak, amelyek ellenőrzik a tekercsek minőségét, észlelik a hibákat, és automatikusan szabályozzák a feszültséget. Ez az integráció minimalizálja az anyagkezelési késéseket a folyamat egyes szakaszai között, és csökkenti a selejtarányt. Amikor a papírgyártás kapacitásának optimalizálása a hulladékcsökkentést is magában foglalja, a tényleges, nyereséges átfutási sebesség meghaladja a nyers sebességmérő számításokat.
A létesítményen belüli ellátási láncban fellépő súrlódás – például a tekercsek várakozása a részlegek közötti mozgatásra vagy a helytelen igazítás utáni újratekercselés – rejtett kapacitásveszteséget jelent. Az integrált gyártósorok kiküszöbölik ezeket a réseket, lehetővé téve, hogy az anyag folyamatosan, megszakítás nélkül haladjon át a kiindulási tekercstől a dobozba csomagolt termékig.
Energiaválaszték és erőforrás-méretezés
Ellentmondóan hangzik, de a modern szalvéta-gyártó gépek automatizálása gyakran kevesebb energiát fogyaszt egységnyi termelésre nézve, mint a régebbi berendezések, még akkor is, ha magasabb sebességgel működnek. A fejlett rendszerek változó frekvenciájú meghajtókat, optimalizált motor méretezést és hatékony fűtési ciklusokat alkalmaznak. Amikor a szalvéta-termelési kapacitás optimalizálása a tekercsenkénti teljes költségre összpontosít, az energiahatékonyság részévé válik ennek az egyenletnek. Egy üzem, amely új berendezésekkel megduplázza a kimenetét, csak 40–50 százalékkal növelheti a közüzemi költségeit, nem pedig kétszeresére, a mechanikai hatékonyságnövekedés miatt.
GYIK
Mekkora konkrét kimeneti növekedést érhet el egy modern arc-szalvéta-gyártó sor?
A kimeneti növekedés mértéke a kiindulási felszereléstől és konfigurációtól függ, de a szövetgyártási kapacitás optimalizálása általában 50–150 százalékos növekedést eredményez a régi konvertáló vonalakhoz képest. Egy modern arcitörlő papír-konvertáló berendezésrendszer, amely naponta 20 órát üzemel, henger-specifikációktól függően havi 100–300 tonna terméket tud előállítani, míg a régebbi berendezések ugyanebben az időszakban 60–150 tonnát termelnek. A pontos szorzó tényező a jelenlegi rendszeredtől és a célszerű termékválasztéktól függ.
Hogyan csökkenti a szövetpapírgyártó gépek automatizálása a munkaerő-költségeket a kapacitásnövekedéshez képest?
Az automatizált arctörlő papír gyártósor-rendszerek kevesebb munkavállalót igényelnek egységnyi termelésenként. Egyetlen technikus képes egyszerre több gyártási szakaszt is figyelni, és a beállítási változások percekig tartanak, nem órákig. Az idővel a gyártott tekercsre jutó munkaerő-költség jelentősen csökken, még akkor is, ha a munkavállalók versenyképes bért kapnak. Így a papírtermelési kapacitás optimalizálása javítja a nyereségmarzát nagyobb mennyiségek esetén anélkül, hogy arányosan növelni kellene a létszámot.
Elhelyezhető-e egy meglévő gyártóüzem térben új arctörlő papírt gyártó berendezés telepítése?
Igen, a modern arctörlő papír feldolgozó berendezések kompakt alapterületre vannak tervezve. Egy cserére vagy kiegészítő sorra általában elegendő az a hely, amelyet a régi gépek leállítása után szabadítanak fel. A papírtermelési kapacitás optimalizálásának stratégiái gyakran tartalmazzák a berendezések összevonását, így a létesítmény képes dupláznia vagy háromszoroznia a kimenetet anélkül, hogy bővítenie kellene a gyárat – feltéve, hogy a meglévő infrastruktúra és a szükséges segédenergiák elérhetők.