
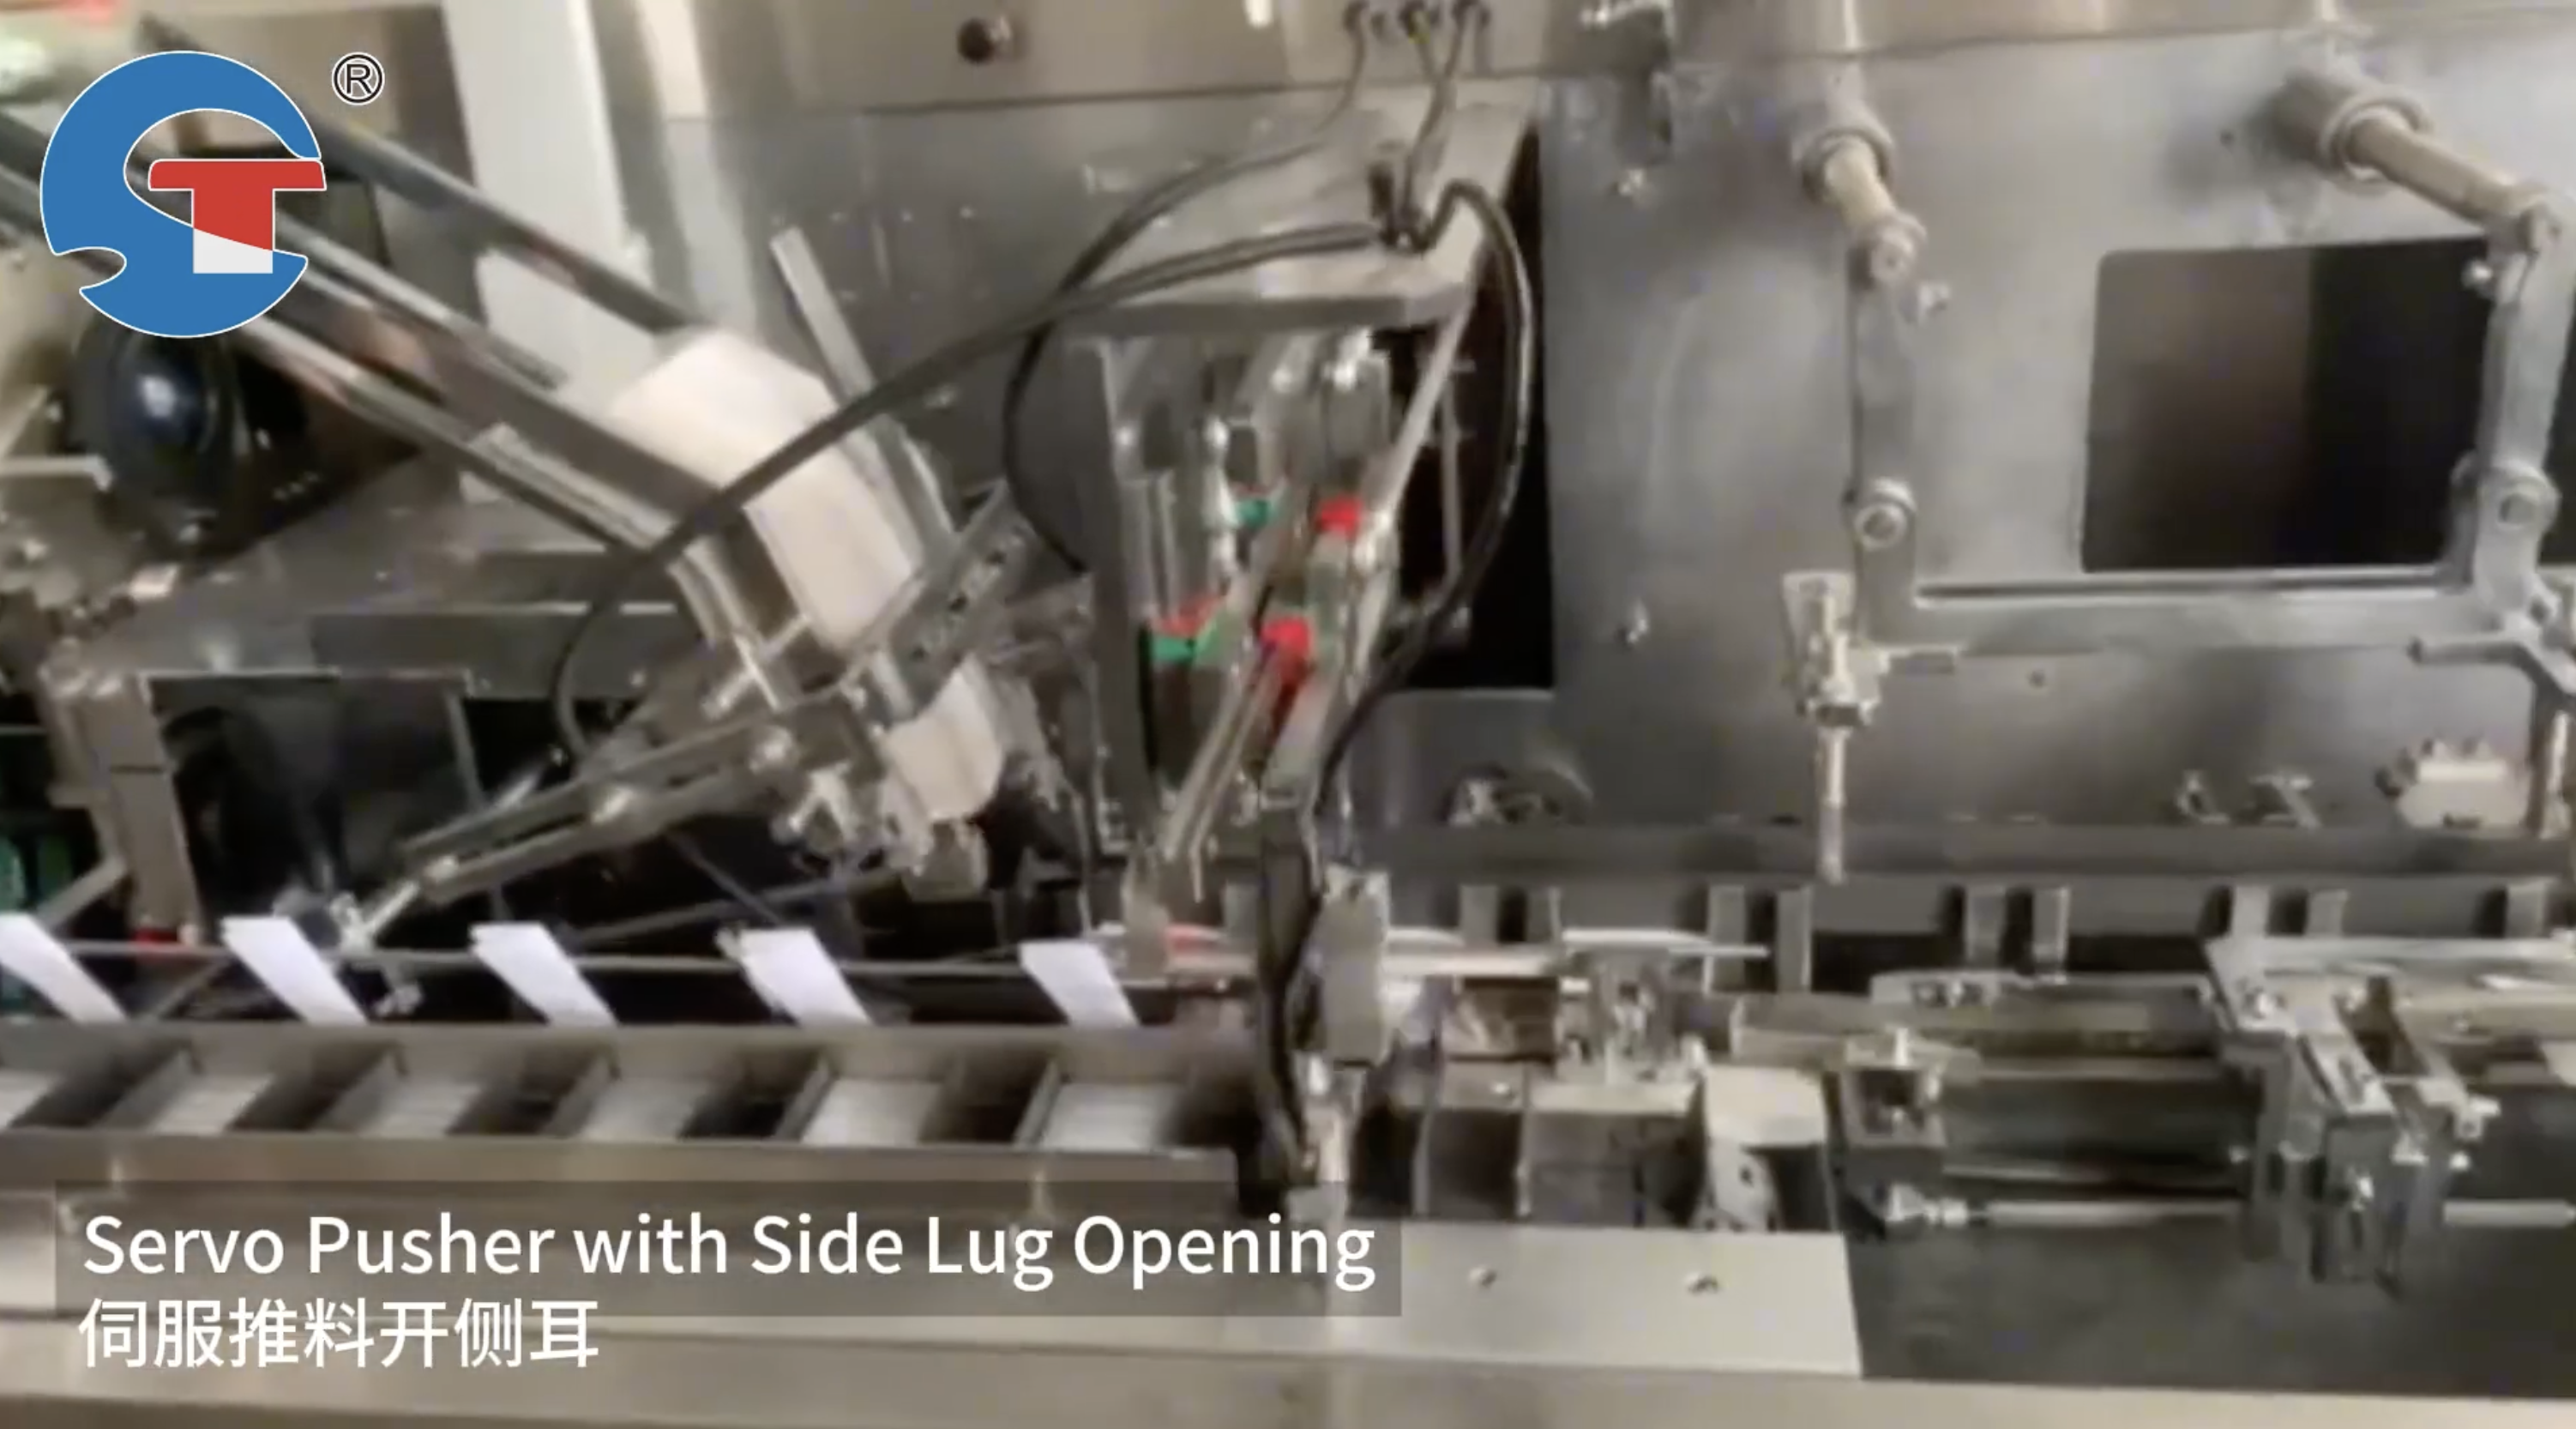
L’étanchéité anti-manipulation est une exigence critique dans l’emballage pharmaceutique, car elle protège à la fois l’intégrité du produit et la sécurité des consommateurs. Les systèmes modernes machine de cartonnage pharmaceutique intègrent plusieurs technologies d’étanchéité afin de garantir que les cartons restent sécurisés tout au long de la distribution, du stockage et de la présentation en magasin. Ces machines allient ingénierie de précision et fonctionnalités conformes aux exigences réglementaires, permettant aux fabricants de respecter des normes réglementaires strictes tout en préservant leur efficacité de production.
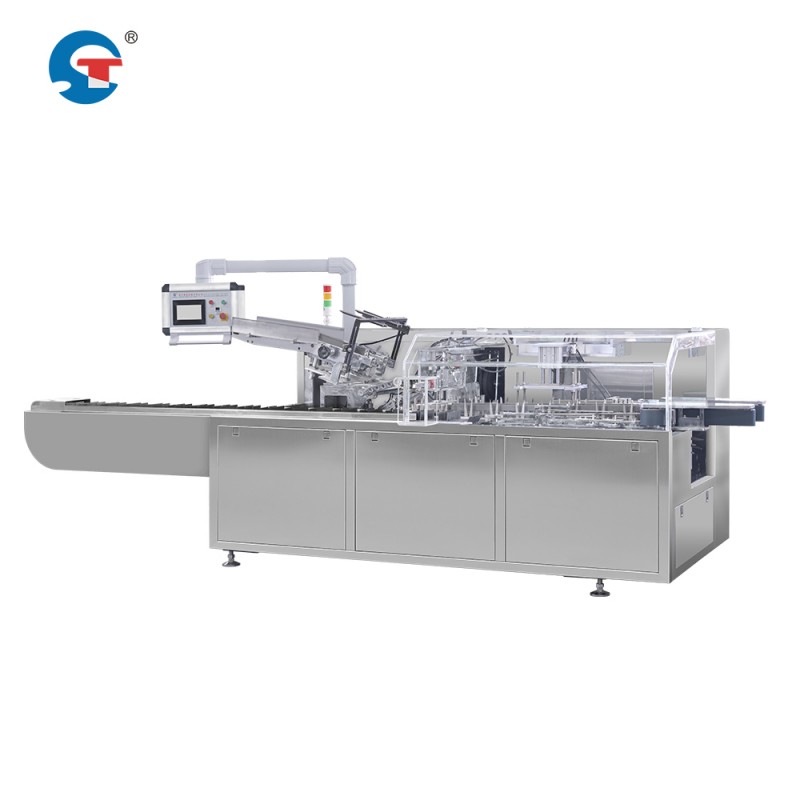
Le choix de la méthode d’étanchéité anti-manipulation appropriée dépend de la compréhension du fonctionnement des différentes techniques dans les environnements d’équipements automatiques de conditionnement en carton. Chaque approche d’étanchéité offre des avantages distincts en termes de niveau de sécurité, de vitesse d’application, d’efficacité économique et de compatibilité avec les flux de travail automatisés d’emballage pharmaceutique. L’objectif est de sélectionner une méthode qui décourage la manipulation tout en préservant l’attrait visuel et la fonctionnalité du produit fini.
Étanchéité par colle thermofusible et par ruban adhésif
Fonctionnement de l’étanchéité par colle thermofusible
Les systèmes d’adhésifs à chaud font partie des technologies d’étanchéité les plus largement adoptées dans les équipements automatiques de conditionnement en carton destinés aux produits pharmaceutiques. Cette méthode consiste à appliquer un adhésif chauffé sur les rabats du carton à des températures précisément contrôlées, garantissant qu’une fois refroidi, le scellé devient extrêmement difficile à ouvrir sans causer de dommages visibles.
L’avantage antimanipulation du scellage à chaud réside dans son caractère irréversible. Une fois l’adhésif solidifié, toute tentative de réouverture du carton laisse des traces visibles de manipulation, telles que du papier déchiré ou des résidus d’adhésif sur les surfaces d’ouverture. Cela en fait un moyen efficace de dissuader tout accès non autorisé et aide les fabricants à respecter les exigences réglementaires sur les marchés pharmaceutiques.
Intégration aux systèmes de scellage et d’étiquetage des cartons
De nombreuses machines modernes de conditionnement pharmaceutique en cartons combinent le scellage à chaud avec des systèmes de fermeture et d’étiquetage des cartons afin de créer un processus unifié de scellage et d’identification. Le carton est d’abord scellé, puis immédiatement étiqueté avec les informations produit, les codes de lot et les dates de péremption. Cette approche séquentielle garantit que le scellage et l’étiquette constituent tous deux des indicateurs d’ouverture frauduleuse, car toute altération de l’un ou l’autre composant devient immédiatement visible pour les utilisateurs finaux ou les inspecteurs qualité.
Les opérateurs peuvent régler la température de la colle et le volume d’application afin de s’adapter aux différents matériaux de cartons et aux exigences spécifiques de l’emballage pharmaceutique. Les systèmes modernes intègrent une surveillance en temps réel permettant de détecter les scellages défectueux et de rejeter automatiquement les cartons non conformes avant qu’ils ne quittent la chaîne de production.
Preuve d’ouverture frauduleuse basée sur du ruban adhésif
Technologie de ruban adhésif sensible à la pression
Le ruban de sécurité sensible à la pression constitue une autre approche éprouvée dans l’automatisation de l’emballage pharmaceutique, notamment pour les produits nécessitant une preuve visuelle renforcée d’ouverture frauduleuse. Ces rubans comportent des impressions spéciales, des éléments holographiques ou des motifs adhésifs conçus pour afficher le message « OUVERT » ou laisser des résidus lors de toute tentative de retrait. Lorsqu’ils sont intégrés à des équipements automatiques de conditionnement en carton, les têtes d’application de ruban positionnent ce dernier avec précision sur les joints et les rabats des cartons afin de créer une barrière antimanipulation incontestable.
L’avantage du scellage par ruban réside dans sa capacité à fournir immédiatement une preuve visible de toute tentative de manipulation. Les fabricants pharmaceutiques peuvent choisir des rubans affichant des messages d’avertissement, des logos de marque ou des dispositifs de sécurité spécifiques à leur produit. Cette méthode s’intègre parfaitement aux systèmes de scellage et d’étiquetage des cartons qui doivent coordonner plusieurs niveaux de sécurité sur un même emballage.
Vitesse et compatibilité
Les systèmes à ruban sur les machines modernes de conditionnement pharmaceutique fonctionnent à des vitesses de 30 à 60 boîtes par minute, selon la taille et la complexité des boîtes. Le mécanisme d’application du ruban peut être ajusté pour différentes dimensions de boîtes, sans nécessiter de reprogrammation importante de la machine. Cette souplesse rend le scellage par ruban attrayant pour les fabricants disposant de portefeuilles de produits variés, car une seule ligne automatisée d’emballage pharmaceutique peut traiter plusieurs formats de boîtes en modifiant simplement les paramètres de largeur du ruban et de position d’application.
Scellage par bande de colle et étiquette adhésive
Intégration de bande pré-collee
Une autre méthode efficace de preuve de manipulation consiste en des bandes adhésives préencollées qui couvrent les joints ou les raccords des volets du carton. Ces bandes sont activées par pression durant le processus d’emballage en carton, créant ainsi un scellé immédiat difficile à séparer sans causer de dommages visibles. Les machines pharmaceutiques d’emballage en carton équipées de cette technologie positionnent le carton avec précision afin que la bande s’engage correctement lorsque le carton est fermé et appuyé.
L’avantage des bandes préencollées réside dans leur capacité à réduire la nécessité d’équipements supplémentaires pour l’application d’adhésif dans les installations automatisées d’emballage en carton. L’adhésif est déjà appliqué sur la bande durant la phase de fabrication de celle-ci, ce qui permet à la machine de fonctionner avec moins de composants et des exigences d’entretien plus faibles. Cela simplifie l’automatisation de l’emballage pharmaceutique pour les fabricants recherchant des solutions fiables et économiques.
Personnalisation et identité de marque
Les bandes adhésives peuvent être personnalisées avec des noms de marque, une impression de sécurité ou des motifs colorés uniques qui renforcent l’identité du produit tout en assurant la fonction d’indication de manipulation. Lorsqu’elles sont intégrées aux systèmes de fermeture et d’étiquetage des cartons, ces bandes agissent en complément des étiquettes imprimées pour créer un dispositif de sécurité global autour du produit. La combinaison de barrières visuelles et physiques augmente considérablement la difficulté d’une manipulation non autorisée, dissuadant ainsi les atteintes accidentelles comme intentionnelles.
FAQ
À quelle vitesse de fermeture une machine de cartonnage pharmaceutique parvient-elle à sceller avec des méthodes anti-manipulation ?
Les machines modernes de conditionnement pharmaceutique en cartons, dotées d’un système intégré de scellage à preuve de toute altération, atteignent généralement des vitesses comprises entre 30 et 120 cartons par minute, selon la technologie de scellage utilisée et la complexité du carton. Les systèmes à colle chaude permettent généralement des vitesses plus élevées, tandis que les applications de ruban adhésif ou de colle plus complexes peuvent nécessiter des temps de cycle légèrement plus longs. Les fabricants doivent vérifier les spécifications techniques de la machine afin de garantir que les débits de production correspondent à leurs besoins en matière de sortie et à leurs objectifs d’automatisation de l’emballage pharmaceutique.
Les méthodes de scellage à preuve de toute altération sont-elles conformes aux normes réglementaires pharmaceutiques ?
Oui, toutes les méthodes réputées de scellage à preuve de manipulation utilisées dans les machines d’emballage pharmaceutique en carton sont conformes aux normes réglementaires internationales, y compris aux exigences de la FDA aux États-Unis et aux lignes directrices équivalentes sur d’autres marchés. Les méthodes par colle chaude, ruban adhésif et bande autocollante sont des technologies bien établies, reconnues par les autorités réglementaires comme des mesures efficaces à preuve de manipulation. Toutefois, les fabricants doivent valider la configuration spécifique de leur équipement d’emballage automatique en carton ainsi que leur processus d’automatisation de l’emballage pharmaceutique au moyen de tests qualité appropriés et d’une documentation adéquate.
Une machine d’emballage pharmaceutique en carton peut-elle passer d’une méthode de scellage à une autre ?
La plupart des machines modernes de conditionnement pharmaceutique en cartons permettent de passer d’une méthode de fermeture à une autre grâce à des têtes modulaires et à des systèmes d’application réglables. Toutefois, la facilité de cette conversion dépend du modèle précis de l’équipement ainsi que des types de méthodes de fermeture comparés. Par exemple, passer de la fermeture à chaud à la fermeture au ruban peut nécessiter le remplacement des têtes d’application et le recalibrage des systèmes de fermeture et d’étiquetage des cartons, ce qui prend généralement entre 20 et 60 minutes. Les opérateurs doivent consulter la documentation fournie avec la machine afin de comprendre les procédures de changement de configuration et les temps d’arrêt éventuels associés.
Table des matières
- Étanchéité par colle thermofusible et par ruban adhésif
- Preuve d’ouverture frauduleuse basée sur du ruban adhésif
- Scellage par bande de colle et étiquette adhésive
-
FAQ
- À quelle vitesse de fermeture une machine de cartonnage pharmaceutique parvient-elle à sceller avec des méthodes anti-manipulation ?
- Les méthodes de scellage à preuve de toute altération sont-elles conformes aux normes réglementaires pharmaceutiques ?
- Une machine d’emballage pharmaceutique en carton peut-elle passer d’une méthode de scellage à une autre ?