
Turvallisuuslukitustekniikka on elintärkeä vaatimus lääketeollisuuden pakkauksessa, sillä se suojaa sekä tuotteen eheyttä että kuluttajan turvallisuutta. Nykyaikaiset lääkeyhtiön Kartonkipakkausalainen järjestelmät yhdistävät useita eri lukitusteknologioita varmistaakseen, että kotelot pysyvät turvallisina jakelun, varastoinnin ja vähittäiskaupan näyttöjen aikana. Nämä koneet yhdistävät tarkkuustekniikan ja sääntelyvaatimukset täyttävät ominaisuudet, mikä mahdollistaa valmistajien noudattaa tiukkoja sääntelyvaatimuksia samalla kun tuotantotehokkuus säilyy korkeana.
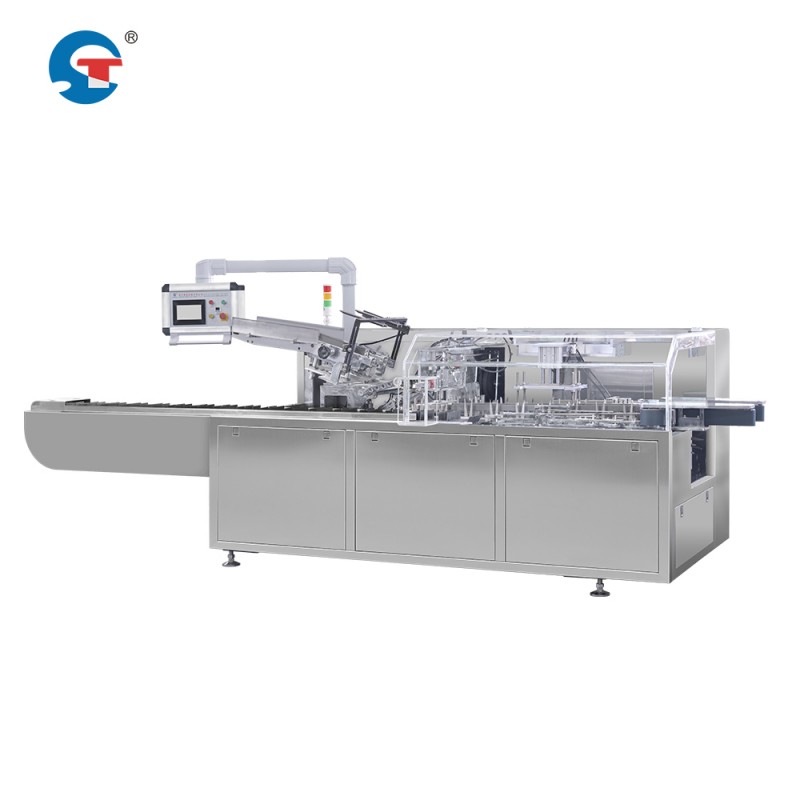
Oikean turvallisen sinetöintimenetelmän valinta vaatii eri menetelmien toimintaperiaatteiden ymmärtämistä automaattisten laatikkojen pakkauslaitteistojen yhteydessä. Jokainen sinetöintimenetelmä tarjoaa erilaisia etuja turvatasossa, käyttönopeudessa, kustannustehokkuudessa ja yhteensopivuudessa lääketeollisuuden pakkausautomaation työnkulkuja vastaan. Tavoitteena on valita menetelmä, joka estää väärinkäyttöä samalla kun se säilyttää valmiin tuotteen visuaalisen houkuttelevuuden ja toiminnallisuuuden.
Kuumasulassa liimaus ja teipin sinetöinti
Kuumasulassa sinetöinnin toimintaperiaate
Kuumasulattava liimausjärjestelmät ovat yleisimmin käytettyjä tiivistysteknologioita lääkkeiden automaattiseen laatikkojen pakkauslaitteistoon. Tässä menetelmässä kuumennettua liimaa levitetään tarkasti säädetyssä lämpötilassa laatikon kansiin, mikä varmistaa, että tiiviste on jäähtymisen jälkeen erittäin vaikea avata ilman näkyvää vahinkoa. Lääkkeiden pakkausautomaatio-prosessi integroi tyypillisesti kuumasulattavan liiman soveltmispäät suoraan laatikkopakkauslinjaan, mikä mahdollistaa jatkuvan, korkean nopeuden tiivistämisen ilman tuotantokatkoksia.
Kuumasulattavan tiivistämisen turvallisuusetu on sen palautumaton luonne. Kun liima kovettuu, mikä tahansa yritys avata laatikkoa jättää näkyvän merkin väärinkäytöstä, kuten repäistyä paperia tai liimapalasia avaustasojen pinnalle. Tämä tekee siitä tehokkaan esteen valtuuttamattomalle pääsylle ja auttaa valmistajia noudattamaan sääntelyvaatimuksia lääketeollisuudessa.
Integrointi laatikon tiivistys- ja merkintäjärjestelmiin
Monet nykyaikaiset lääketeollisuuden kotelointikoneet yhdistävät kuumasulassa tehtävän sulkeutumisen koteloidun tuotteen sulkeutumiseen ja merkintäjärjestelmiin luodakseen yhtenäisen sulkeutus- ja tunnistusprosessin. Korttikotelo suljetaan ensin ja merkitään välittömästi tuotetiedoilla, eräkoodilla ja viimeisimällä käyttöpäivämäärällä. Tämä peräkkäinen menetelmä varmistaa, että sekä sulje että merkintä toimivat turvallisuusmerkkeinä, sillä mikä tahansa häiriö kummassakin komponentissa tulee välittömästi näkyviin loppukäyttäjälle tai laadunvalvojalle.
Käyttäjät voivat säätää liima-aineen lämpötilaa ja sen soveltamismäärää eri korttikotelomateriaalien ja lääketeollisuuden pakkausvaatimusten mukaan. Nykyaikaiset järjestelmät sisältävät reaaliaikaisen seurannan epäonnistuneiden sulkeutumien havaitsemiseksi ja automaattisesti hylkäävät vaatimukset täyttämättömät korttikotelot ennen kuin ne poistuvat tuotantolinjalta.
Nauhapohjainen turvallisuusmerkki
Painetta herkistävä nauhateknologia
Paineherkä turvateippi on toinen todistettu menetelmä lääkepakkauksien automaation alalla, erityisesti tuotteissa, joissa vaaditaan vahvempaa visuaalista avattavuuden merkkiä. Nämä teipit sisältävät erikoistulosteita, hologrammeja tai liimojen kuvioita, jotka paljastavat 'AVATTU'-viestejä tai jättävät jälkeä, kun niitä yritetään poistaa. Kun teipin soveltamispäätä integroidaan automaattisiin laatikkojen pakkauslaitteisiin, se sijoittaa teipin tarkasti laatikon saumojen ja luukkujen yli luodakseen epäilemättömän avattavuuden esteen.
Teipillä tapahtuvan sinetöinnin etuna on välitön ja näkyvä avattavuuden merkki. Lääkeyritykset voivat valita teippejä, jotka näyttävät varoitusviestejä, brändilogotyyppiä tai tuotteeseen erityisesti suunnattuja turvapiirteitä. Tämä menetelmä toimii hyvin laatikoiden sinetöinti- ja merkintäjärjestelmissä, jotka vaativat useiden turvatasojen koordinointia yhdessä pakkauksessa.
Nopeus ja yhteensopivuus
Nauhapohjaiset järjestelmät nykyaikaisissa lääkepakkauksien kotelointikoneissa toimivat nopeudella 30–60 koteloa minuutissa, riippuen kotelon koosta ja monimutkaisuudesta. Nauhan soveltamislaite voidaan säätää eri kotelokokoja varten ilman merkittävää koneen uudelleenohjelmointia. Tämä joustavuus tekee nauhakuvausmenetelmästä houkuttelevan vaihtoehdon valmistajille, joilla on laaja tuotevalikoima, sillä yksi lääkepakkauksien automaatiolinja voi käsitellä useita eri kotelomuotoja vain muuttamalla nauhan leveyttä ja soveltamisasentoa.
Liimapaidan ja liimaetiketin sulku
Esiliimatun paidan integrointi
Toinen tehokas turvallisuusmerkintämenetelmä käyttää etukäteen liimattuja liimauksia, jotka ulottuvat pakkauksen saumojen tai kansiin liittyvien yhdistelmien yli. Nämä liimaukset aktivoituvat paineen vaikutuksesta pakkauksen valmistusprosessin aikana, mikä luo välittömän tiukentavan sulkeuman, jota ei voida avata ilman näkyvää vahinkoa. Lääkkeiden pakkauksenkäsittelykoneet, joissa on tämä teknologia, sijoittavat pakkauksen tarkasti niin, että liimaus osuu oikeaan kohtaan, kun pakkaus suljetaan ja painetaan.
Etukäteen liimattujen liimauksien etuna on, että ne vähentävät tarvetta lisäliimauslaitteille automaattisissa pakkauksen valmistusjärjestelmissä. Liima on jo levitetty liimaukseen liimauksen valmistusvaiheessa, mikä mahdollistaa koneen toiminnan vähemmillä komponenteilla ja pienemmillä huoltovaatimuksilla. Tämä yksinkertaistaa lääkkeiden pakkauksen automatisointia valmistajille, jotka etsivät kustannustehokkaita ja luotettavia ratkaisuja.
Mukauttaminen ja brändin identiteetti
Liimausnauhat voidaan mukauttaa brändinimillä, turvapainatuksella tai yksilöllisillä värimalleilla, jotka vahvistavat tuotteen tunnistetta samalla kun ne toimivat varoittavana turvatoimintana. Kun nämä nauhat integroidaan korteon sulku- ja merkintäjärjestelmiin, ne toimivat painettujen tarramerkintöjen rinnalla luodakseen tuotteen ympärille kattavan turvaverhon. Visuaalisten ja fyysisten esteiden yhdistelmä lisää huomattavasti valtuuttamattoman puuttumisen vaikeutta ja estää sekä tahattomia että tahallisesti tehtyjä rikkomuksia.
UKK
Mikä on sulkunopeus lääkeyhtiön Kartonkipakkausalainen tamper-evident-menetelmillä?
Nykyajan lääketeollisuuden karterointikoneet, joissa on integroitu turvamerkintätiivistys, saavuttavat yleensä nopeuksia 30–120 karterointilaatikkoa minuutissa riippuen käytetystä tiivistysteknologiasta ja karterointilaatikon monimutkaisuudesta. Kuuma sulamassa -järjestelmät tukevat yleensä nopeampaa toimintaa, kun taas monimutkaisemmat teipin tai liiman käyttöön perustuvat menetelmät voivat vaatia hieman pidempiä kiertoaikoja. Valmistajien tulee tarkistaa koneiden tekniset tiedot varmistaakseen, että tuotantonopeudet vastaavat heidän tuotantovaatimuksiaan ja lääketeollisuuden pakkausautomaation tavoitteita.
Noudattaako turvamerkintätiivistysmenetelmä lääketeollisuuden sääntelyvaatimuksia?
Kyllä, kaikki luotettavat turvamerkintämenetelmät, joita käytetään lääkepakkauksia valmistavissa koneissa, noudattavat kansainvälisiä sääntelyvaatimuksia, mukaan lukien Yhdysvalloissa voimassa olevat FDA-vaatimukset ja vastaavat ohjeet muissa markkinoissa. Kuumasulamemenetelmä, teipin ja liimausnauhan menetelmät ovat hyvin vakiintuneita teknologioita, joita sääntelyviranomaiset tunnustavat tehokkaina turvamerkintämenetelminä. Valmistajien on kuitenkin varmistettava tietyn automaattisen pakkauksen pakkauskoneen asetusten ja lääkepakkauksen automaatio-prosessin soveltuvuus asianmukaisella laatu-testauksella ja dokumentoinnilla.
Voiko lääkepakkauksia valmistava kone vaihtaa eri turvamerkintämenetelmiin?
Useimmat nykyaikaiset lääkepakkauksia valmistavat koneet mahdollistavat sulku- ja liimausmenetelmien vaihtamisen modulaaristen pääsuuttimien ja säädettävien soveltamisjärjestelmien avulla. Kuitenkin muunnoksen helppous riippuu tarkasta laitteiston mallista ja verrattavista sulku- ja liimausmenetelmistä. Esimerkiksi siirtyminen kuumaliimasta teipin käyttöön vaatii usein soveltamispäiden vaihtamista sekä pakkauksen sulun ja merkintöjen asennuksen uudelleenkalibrointia, mikä kestää tyypillisesti 20–60 minuuttia. Käyttäjien tulisi tutustua koneen dokumentaatioon, jotta he ymmärtäisivät vaihtoprosessin vaiheet ja mahdollisen käyttökatkon.