
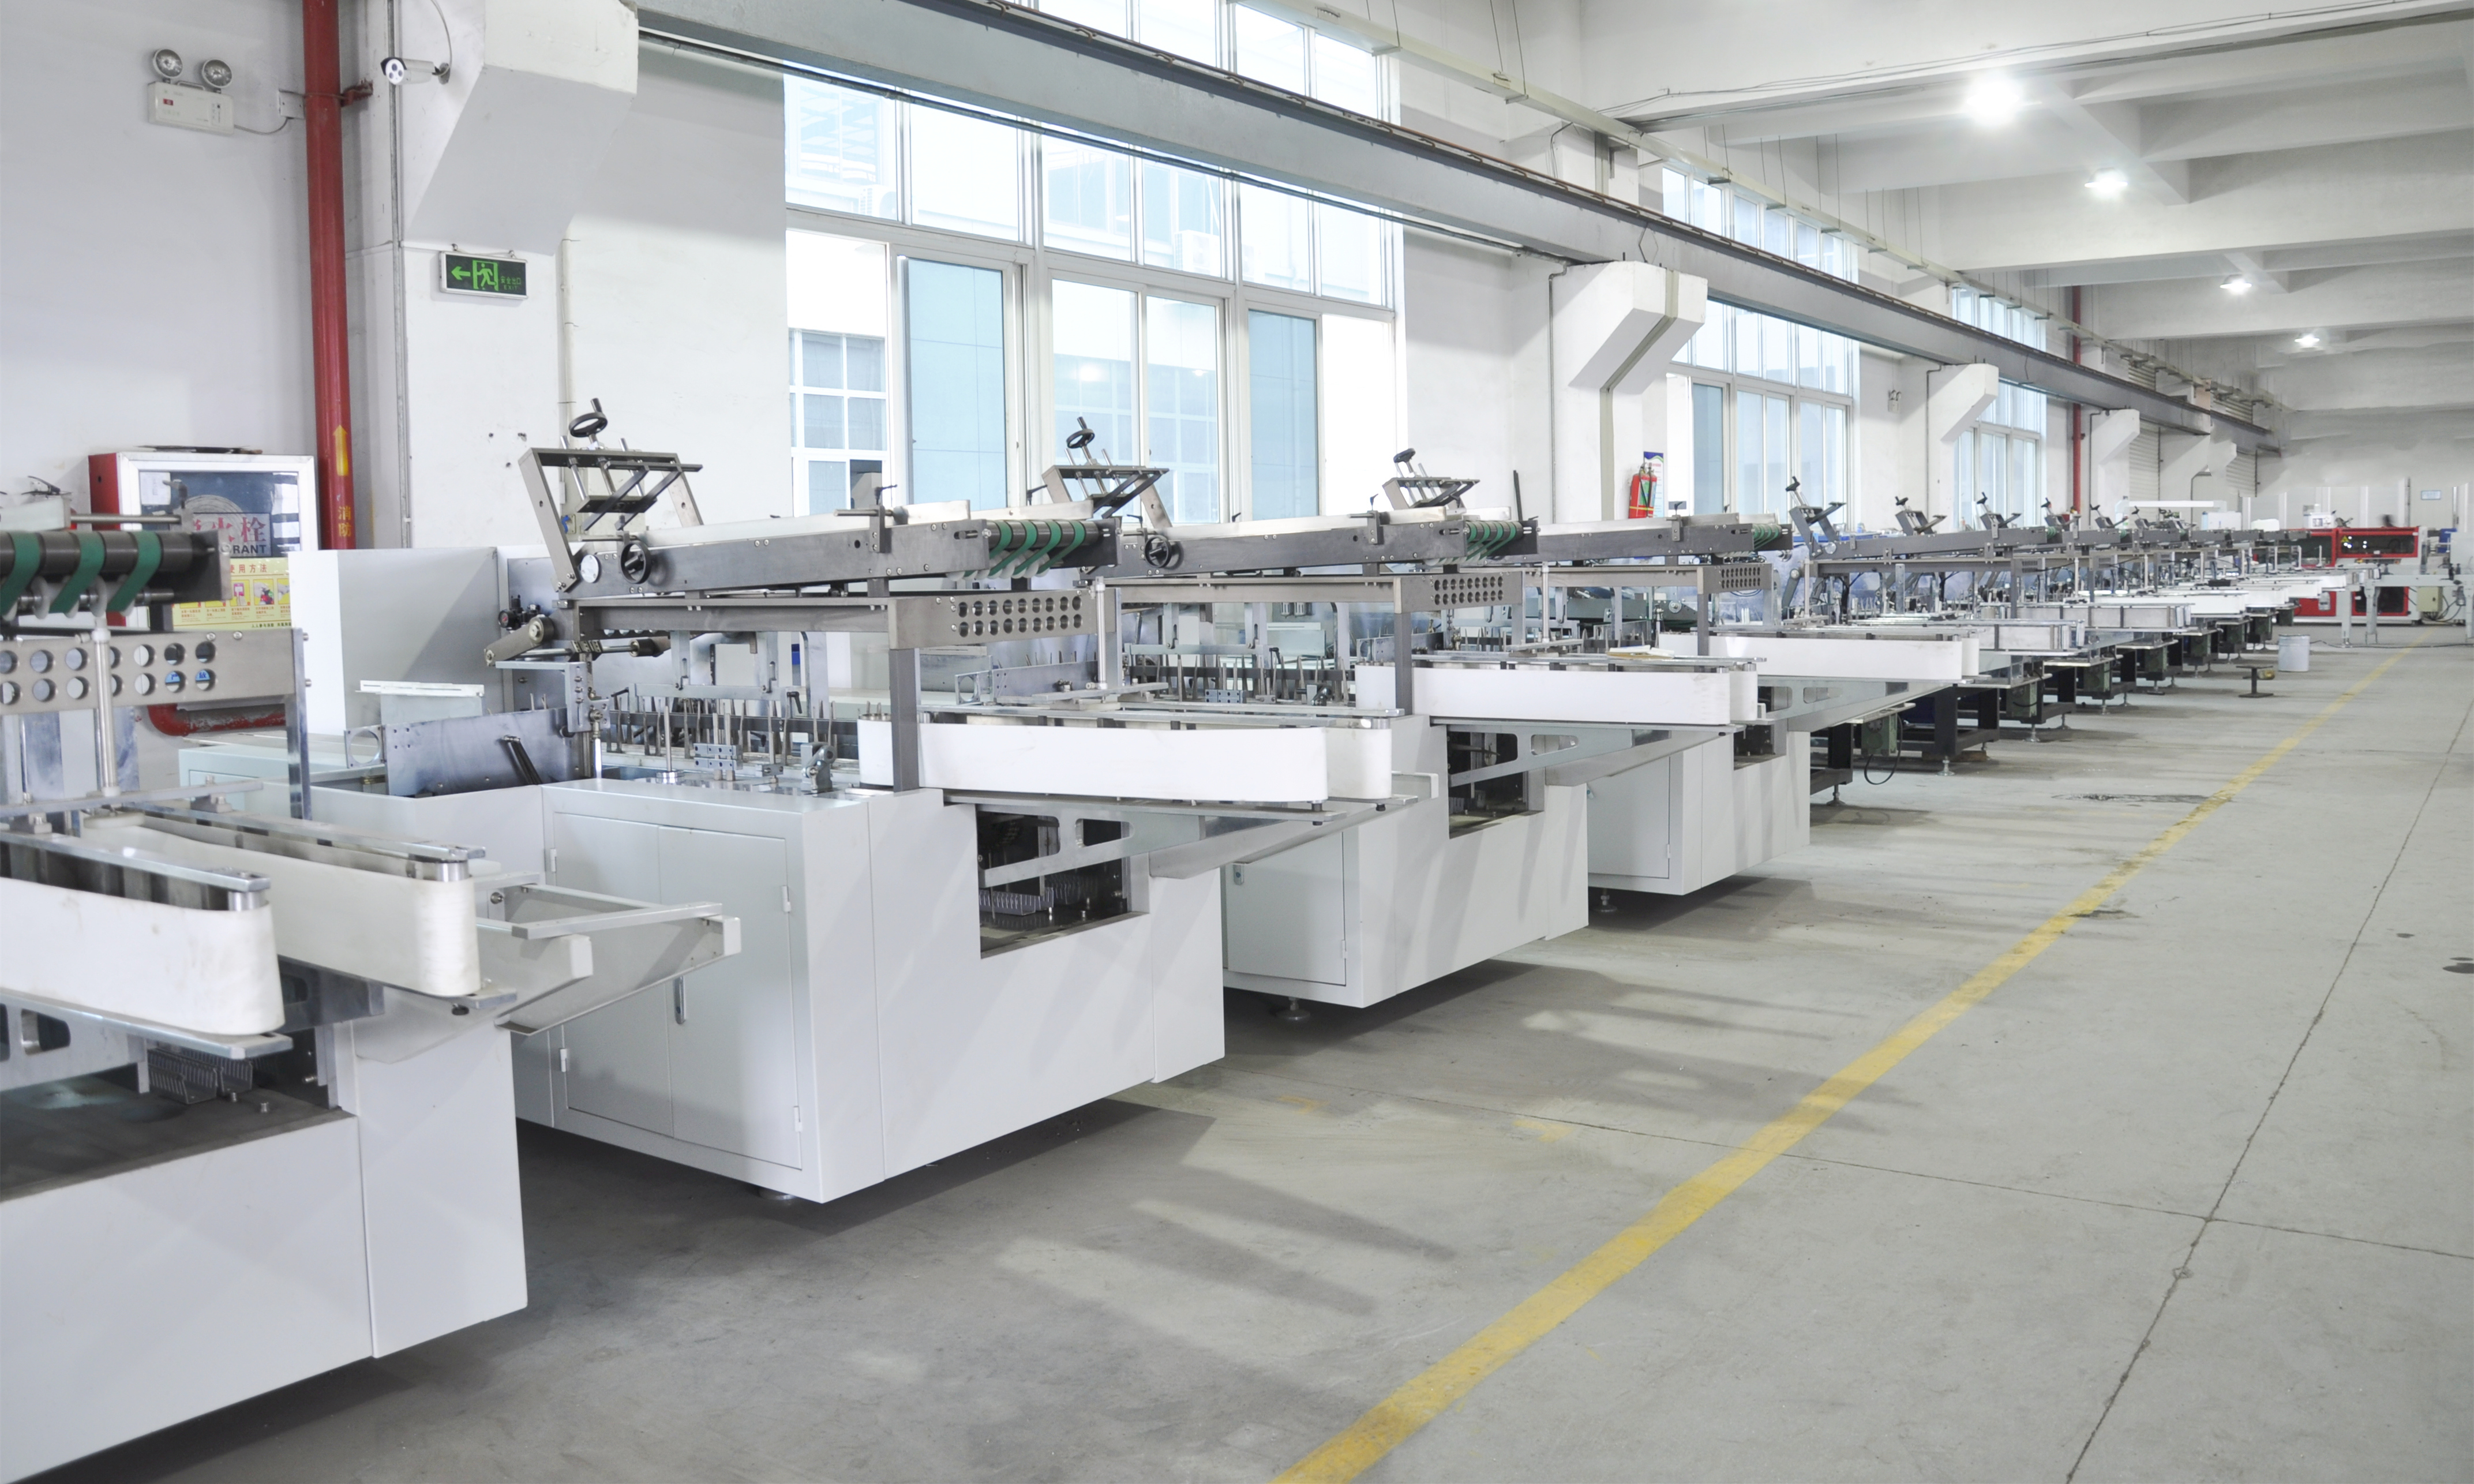
Ilman kulutusmittasuureiden ymmärtäminen on ratkaisevan tärkeää, kun arvioidaan kartonkikoneen soveltuvuutta tuotantolinjan käyttöön. Ilmanpainejärjestelmät ohjaavat suurinta osaa nykyaikaisesta kartonkien käsittelystä, ja näiden mittasuureiden laskeminen varmistaa, että valitut laitteet ovat yhdenmukaisia teollisuuslaitoksen paineiluinfrastruktuurin ja toiminnallisten vaatimusten kanssa. Ilman kulutuksen riittävää analyysiä ei tehdä, tuotantopullonkaulat, laitteiston viat ja odottamattomat energiakustannukset voivat merkittävästi heikentää liiketoiminnan kannattavuutta.
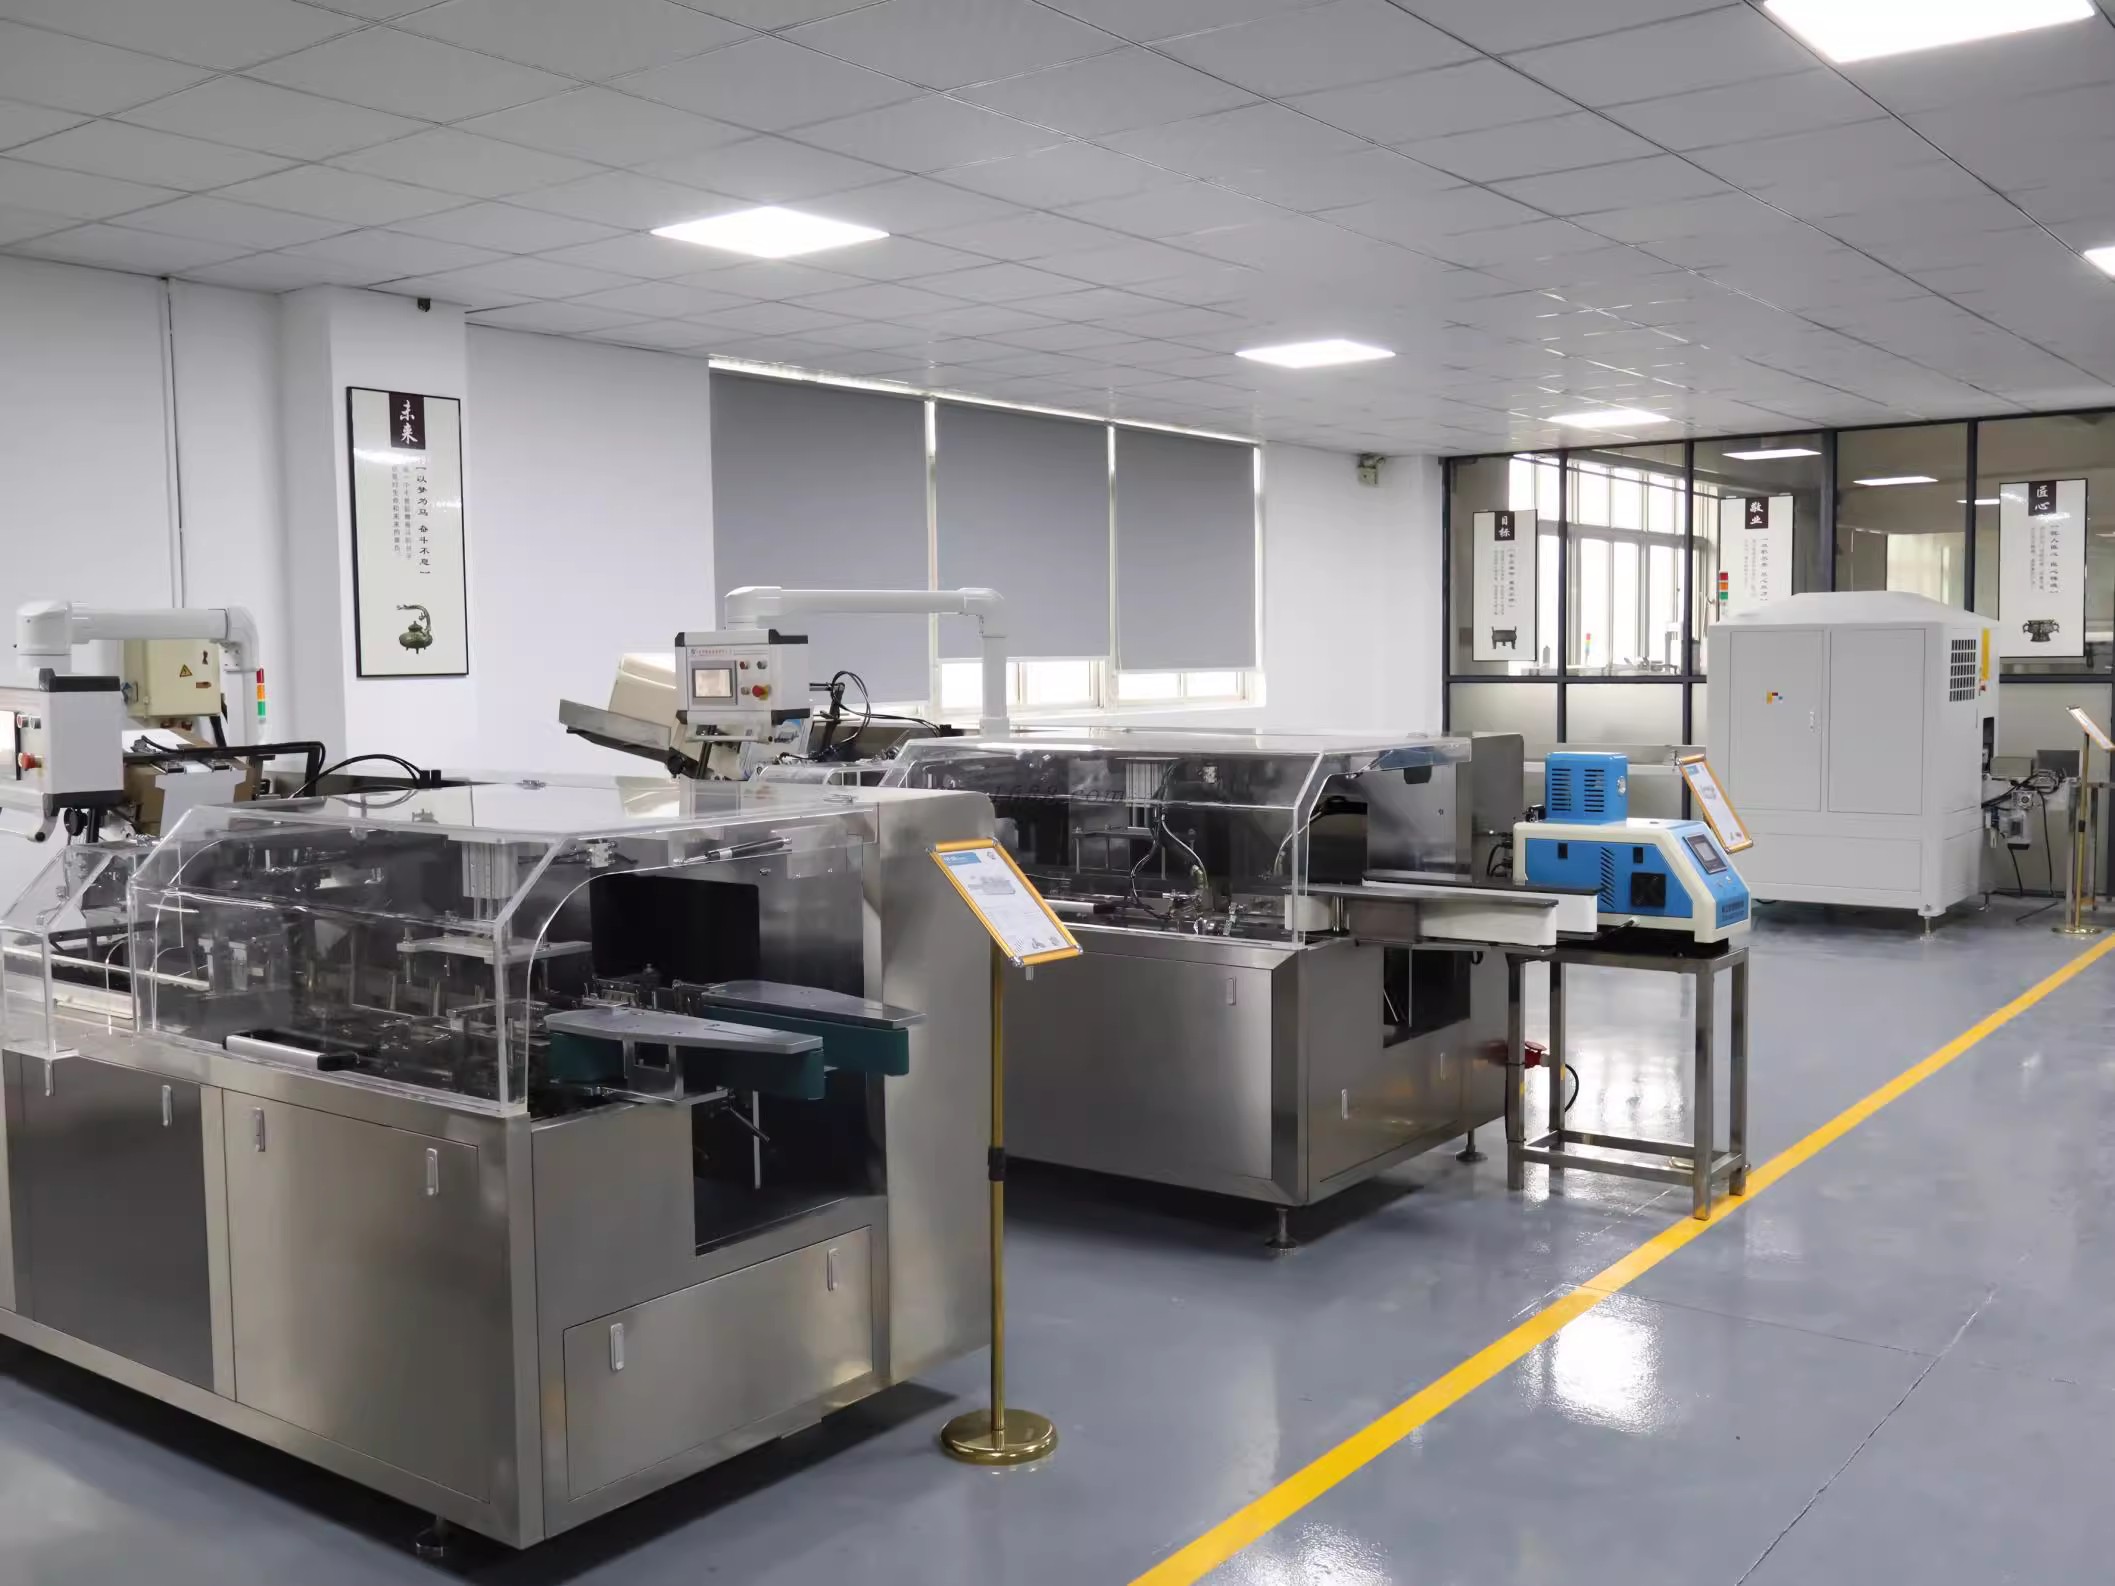
Automaatioalan tapausten pakkauslaitteiden alalla vaaditaan tarkkaa suunnittelua, erityisesti ilman kulutuksen ennustamisen osalta. Ilmankulutuksen laskeminen estää kompressorin kapasiteetin liian suuren tai liian pienen mitoituksen ja mahdollistaa uusien automaattisten tapausten pakkauslaitteiden saumattoman integroinnin olemassa oleviin tuotantoympäristöihin. Tässä artikkelissa käydään läpi olennaisia mittareita ja laskentamenetelmiä, joita valmistusinsinöörit ja hankintaprofessionaalit tarvitsevat ostettaessaan tai optimoidessaan laatikointikoneen tuotantolinjan sovellukset.
Ilman kulutuksen ymmärtäminen laatikkojen pakkaustoiminnoissa
Huippukulutus verrattuna keskimääräiseen kulutukseen
Koteloituskoneen nopeus- ja kapasiteettisuorituskyvyn tietolehti sisältää ilmanpaineen ja virtausnopeudet, mutta nämä luvut harvoin kertovat koko tarinan. Suurin ilman kulutus tapahtuu suurimmalla nopeudella toimittaessa, kun kaikki pneumaattiset toimilaitteet käynnistyvät yhtä aikaa, kun taas keskimääräinen kulutus heijastaa todellista käyttösykliä sekamaisissa tuotantokäytöissä. Automaattisille kotelointilaitteille huippukulutus ylittää tyypillisesti keskimääräistä kulutusta 40–60 prosentilla riippuen koneen rakenteesta, käyttönopeudesta ja koteloformaatista.
Tämän eron ymmärtäminen estää paineilman syöttöjärjestelmän liian pienen mitoituksen. Jos teollisuuslaitoksen kompressori ei pysty toimittamaan huippukulutusta, kone toimii epäsäännölisesti, mikä vähentää koteloituskoneen nopeus- ja kapasiteettisuorituskyvyn tietoja ja aiheuttaa tuotelaatuvirheitä. Toisaalta oikean keskimääräisen kulutuksen tunteminen auttaa välttämään kalliin liian suuren kapasiteetin varauksen ja tarpeeton energianhukka.
Kuutiometriä minuutissa standardoiduissa olosuhteissa mitattuna
Valmistajat ilmoittavat ilman kulutuksen kuutiometreinä minuutissa (CFM) standardiolosuhteissa, yleensä 90 psi:n (poundia neliötuumaa kohti) paineessa ja 20 asteen Celsius-asteikolla. Kuitenkin teollisuuslaitoksen todellinen ilman syöttöpaine ja ympäröivä lämpötila voivat poiketa merkittävästi näistä arvoista. Ilman kulutuslukujen säätäminen teollisuuslaitoksen olosuhteisiin on välttämätöntä tarkan suunnittelun varmistamiseksi. Esimerkiksi 25 CFM:n ilmankulutuksella varustettu laatikoiden pakkauskone kuluttaa noin 30 CFM:ia, jos kompressorinne toimii 80 psi:n paineessa, olettaen isoterminen laajeneminen.
Lämpötilan vaihtelut vaikuttavat myös ilman kulutukseen. Kylmemmät ympäröivät olosuhteet lisäävät ilman tiukkuutta, mikä vähentää CFM-tarvetta, kun taas kuumemmat ympäristöt vähentävät tiukkuutta ja lisäävät virtausvaatimusta. Kun valitsette laatikoiden sulku- ja pystytysautomaatiolaitteita, pyytäkää toimittajalta kulutustietoja teollisuuslaitoksen tyypillisissä käyttöolosuhteissa.
Kokonaissysteemin ilman vaatimusten laskeminen
Huomioidaan käyttöjakso ja epäsäännöllinen toiminta
Korttipakkauksen sulku- ja pystyttämisautomaatiojärjestelmät harvoin toimivat jatkuvasti suurimmalla ilmanpaineen kulutuksella. Useimmat korttipakkauskoneet sisältävät latausvaiheita, joissa varastointisäiliöt täyttyvät uudelleen ja toimilaitteet nollautuvat kierrosten välillä. Käyttöaste — eli se prosentuaalinen osuus ajasta, jolloin ilmanpainejärjestelmät ovat aktiivisesti ottamassa ilmaa — vaikuttaa suoraan kompressorin koon määrittämiseen. Kone, jonka käyttöaste on 60 prosenttia ja joka toimii huippukulutuksella 30 kuutiota minuutissa (CFM), vaatii tehokkaasti vain 18 CFM keskimäärin kompressorilta.
Tarkan käyttöasteen määrittämiseksi on tarkkailtava konetta tai pyydettävä tarkkoja teknisiä eritelmäkortteja laitteiden valmistajilta. Kun arvioidaan automaattisia kotelopakkauslaitteita koskevia tarjouksia, on pyydettävä kierroskohtaisia yksityiskohtaisia jakautumia, joissa näytetään jokaisen ilmanpainetoiminnon aktivointiajat. Tämä tarkkuus mahdollistaa todellisen keskimääräisen ilmankulutuksen laskemisen ja varmistaa, että teollisuuslaitoksen paineilma-järjestelmä pystyy tukemaan tuotantotavoitteita ilman paineen laskua tai suorituskyvyn heikkenemistä.
Sisältää apujärjestelmien kulutuksen
Tuotantolinjan pääkartonkikone käyttää vain osan kokonaispneumaattisesta kuormituksesta. Apujärjestelmät – mukaan lukien kartonkien avaajat, pinottimet, kuljetinpuhallimet ja hylkäysheitintä – vaativat merkittävää lisäilmanmäärää. Nämä sivujärjestelmät toimivat usein riippumattomasti pääkoneesta, mikä aiheuttaa kertymävaikutuksen, jossa kokonaiskuormitus ylittää yksittäisten komponenttien määritellyt arvot. Tuotantolinja, joka integroi automaattisen laatikkojen pakkauslaitteiston alapuoliseen kartonkien paletointilaitteistoon, voi kokea kokonaispneumaattisen kuormituksen nousun 35–50 prosenttia verrattuna erillisen koneen kulutukseen.
Kattava ilman kulutuslaskelma vaatii kaikkien paineilmapohjaisten komponenttien luettelon tuotantolinjalla. Karttaa jokaisen laitteen CFM-vaatimus ja käyttöjakso, ja laske sitten kokonaistaloudellinen keskimääräinen kysyntä plus 15–20 prosentin varavaraus. Tämä menetelmä varmistaa, että paineilmajärjestelmäsi säilyttää vähimmäiskäyttöpaineen huippukuormitustilanteissa, kun useita laitteita käytetään samanaikaisesti, mikä turvaa koneiden suorituskyvyn ja luotettavuuden.
Optimointi ja seurantastrategiat
Virtausmittauksen ja tietojen tallennuksen toteuttaminen
Virtausmittareiden asentaminen kompressorin jälkeen ja tuotantolaitteiden eteen tarjoaa todellista näkyvyyttä ilman kulutukseen. Digitaalinen virtausmittaus yhdistettynä tietojen tallennukseen paljastaa kulutustrendit, tunnistaa vuodot ja korostaa tehottomaa toimilaitteiden toimintaa. Tehtaissa, joissa käytetään useita eri nopeus- ja kapasiteettimäärittelyjä sisältäviä laatikointikoneita, historialliset kulutustiedot ovat arvokkaita kapasiteetinsuunnittelussa ja painehäviöongelmien vianmäärityksessä.
Nykyiset puristetun ilman järjestelmät sisältävät usein automatisoitua seurantaa, joka herättää hälytyksiä, kun kulutus ylittää odotetut parametrit. Tällaiset järjestelmät auttavat havaitsemaan toimilaitteiden tiivistysten heikkenemisen, ohjausventtiilien vuodot ja virheelliset säätimet ennen kuin ne aiheuttavat tuotantoviemäriä. Jatkuvaseuranta muuttaa ilman kulutuksesta staattisen määrittelyn dynaamiseksi toimintamittariksi, joka ohjaa huoltotoimien prioriteetteja ja järjestelmän optimointia.
Energiatehokkaiden pneumatiikkakomponenttien käyttöönotto
Kartonkikoneen ilmankulutuksen vähentäminen tuotantolinjalla komponenttien päivittämisen kautta alentaa suoraan energiakustannuksia ja parantaa järjestelmän luotettavuutta. Nykyaikaiset suhteelliset magneettiventtiilit, edistyneet toimilaitteiden suunnittelut ja optimoidut paineilmasäiliöiden mitat vähentävät ilman hukkaantumista verrattuna perinteisiin teknologioihin. Lisäksi tarjonnan puolen parannukset, kuten muuttuvan siirtokyvyn puristimet ja kysyntäpohjaiset säätöjärjestelmät, sopeuttavat paineilman tuotannon todelliseen kulutukseen, mikä poistaa energiamahdollisuuden, joka liittyy vakion syöttöpaineen ylläpitämiseen.
Kun päivitetään automaattisia laatikoiden pakkauslaitteita tai integroidaan laatikoiden sulku- ja pystytysautomaatiolaitteita olemassa oleviin tuotantolinjoihin, määritellään energiatehokkaat pneumaattiset komponentit osana hankintapakettia. Lisäkustannukset saadaan yleensä takaisin vähentyneen energiankulutuksen kautta 18–36 kuukaudessa, samalla kun koneen suorituskyvyn vakaus ja komponenttien kestoikä paranevat.
UKK
Miten muunnan ilmankulutuksen arvon eri painetasolle?
Käytä ideaalikaasulain mukaisia säätöjä: ilmankulutus (CFM) omalla paineella on yhtä suuri kuin ilmoitettu ilmankulutus (CFM) × (ilmoitettu paine / oma paine). Esimerkiksi tuotantolinjalle tarkoitettu laatikointikone, jonka ilmankulutus on 25 CFM 90 PSI:n paineessa, vaatii noin 28 CFM:ä 80 PSI:n paineessa. Tämä säätö huomioi kaasun laajenemisen paineen laskiessa ja varmistaa, että kompressorin koko on oikein teollisuuslaitoksen todellisen toimintapaineen perusteella.
Mitä turvamarginaalia tulisi ottaa huomioon automaattisten laatikoiden pakkauslaitteiden kompressorin mitoituksessa?
Teollisuuden standardit suosittelevat 15–20 prosentin varauspuskuria lasketun huippukulutuksen yläpuolella kartonkikoneiden nopeus- ja kapasiteettisuunnittelussa. Tämä turvamarginaali ottaa huomioon järjestelmän ikääntymisen, tiukkuuden heikkenemisen, tulevan tuotannon kasvun sekä tilapäiset painevaihtelut. Tarkalleen lasketun kulutuksen mukaan mitattu ilmanpuristusjärjestelmä kokee paineen epävakautta ja koneiden suorituskyvyn heikkenemistä huippukäyttöolosuhteissa.
Kuinka usein ilmankulutustiedot on tarkistettava kartonkien sulku- ja pystytysautomaatiojärjestelmissä?
Tarkista kulutusmitaukset vuosittain tai aina, kun tuotannon merkittävät parametrit muuttuvat – esimerkiksi nopeuden kasvaessa, muotojen vaihtuessa tai komponenttien vaihtuessa. Pneumaattisten komponenttien kulumisesta johtuen kulutus kasvaa ajan myötä, ja virtausmittareiden kalibrointi voi poiketa, mikä tekee säännöllisen tarkistuksen välttämättömäksi tarkan tiedon säilyttämiseksi ja tehokkuuden heikkenemisen havaitsemiseksi automaattisessa laatikoiden pakkauslaitteistossa.