
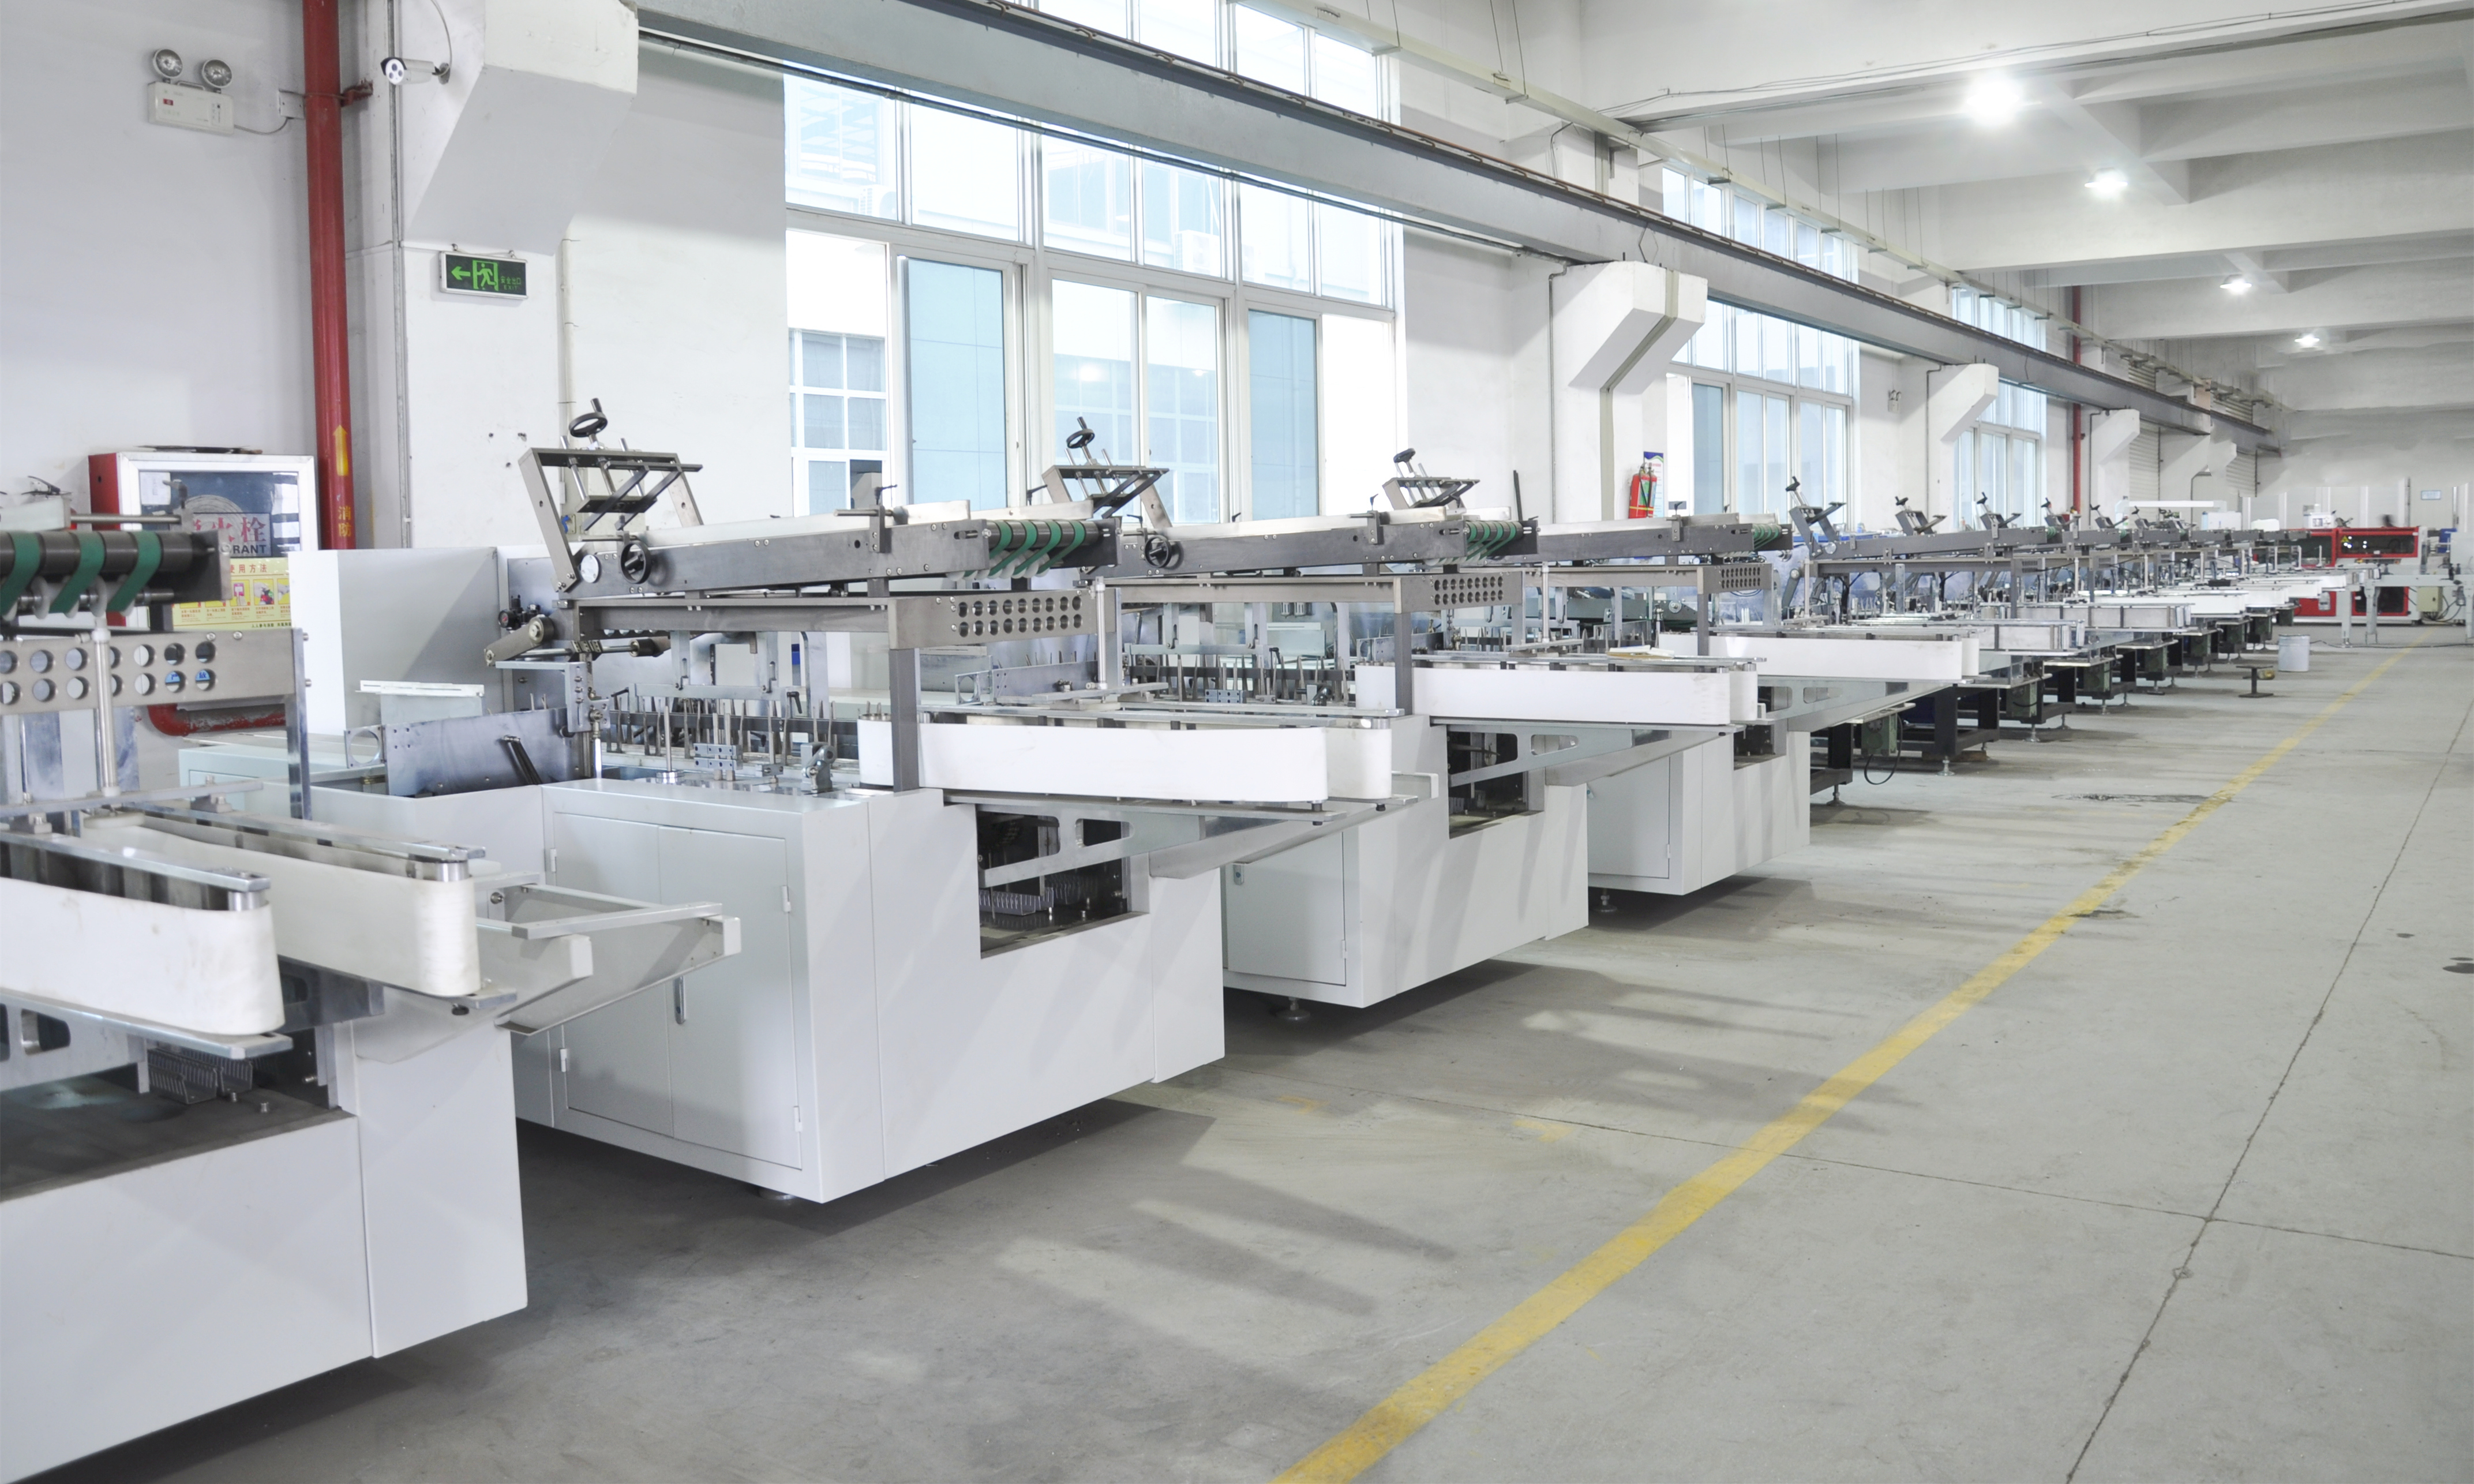
Porozumění metrikám spotřeby vzduchu je zásadní při posuzování cartoneru pro provoz na výrobní lince. Většina moderních systémů pro manipulaci s kartony je poháněna pneumatickými systémy a výpočet těchto metrik zajišťuje, že vyberete zařízení, které odpovídá infrastruktuře stlačeného vzduchu ve vaší výrobní hale i provozním požadavkům. Bez správné analýzy spotřeby vzduchu mohou být výrobní úzká hrdla, poruchy zařízení a neočekávané náklady na energii závažně škodit vaší ziskovosti.
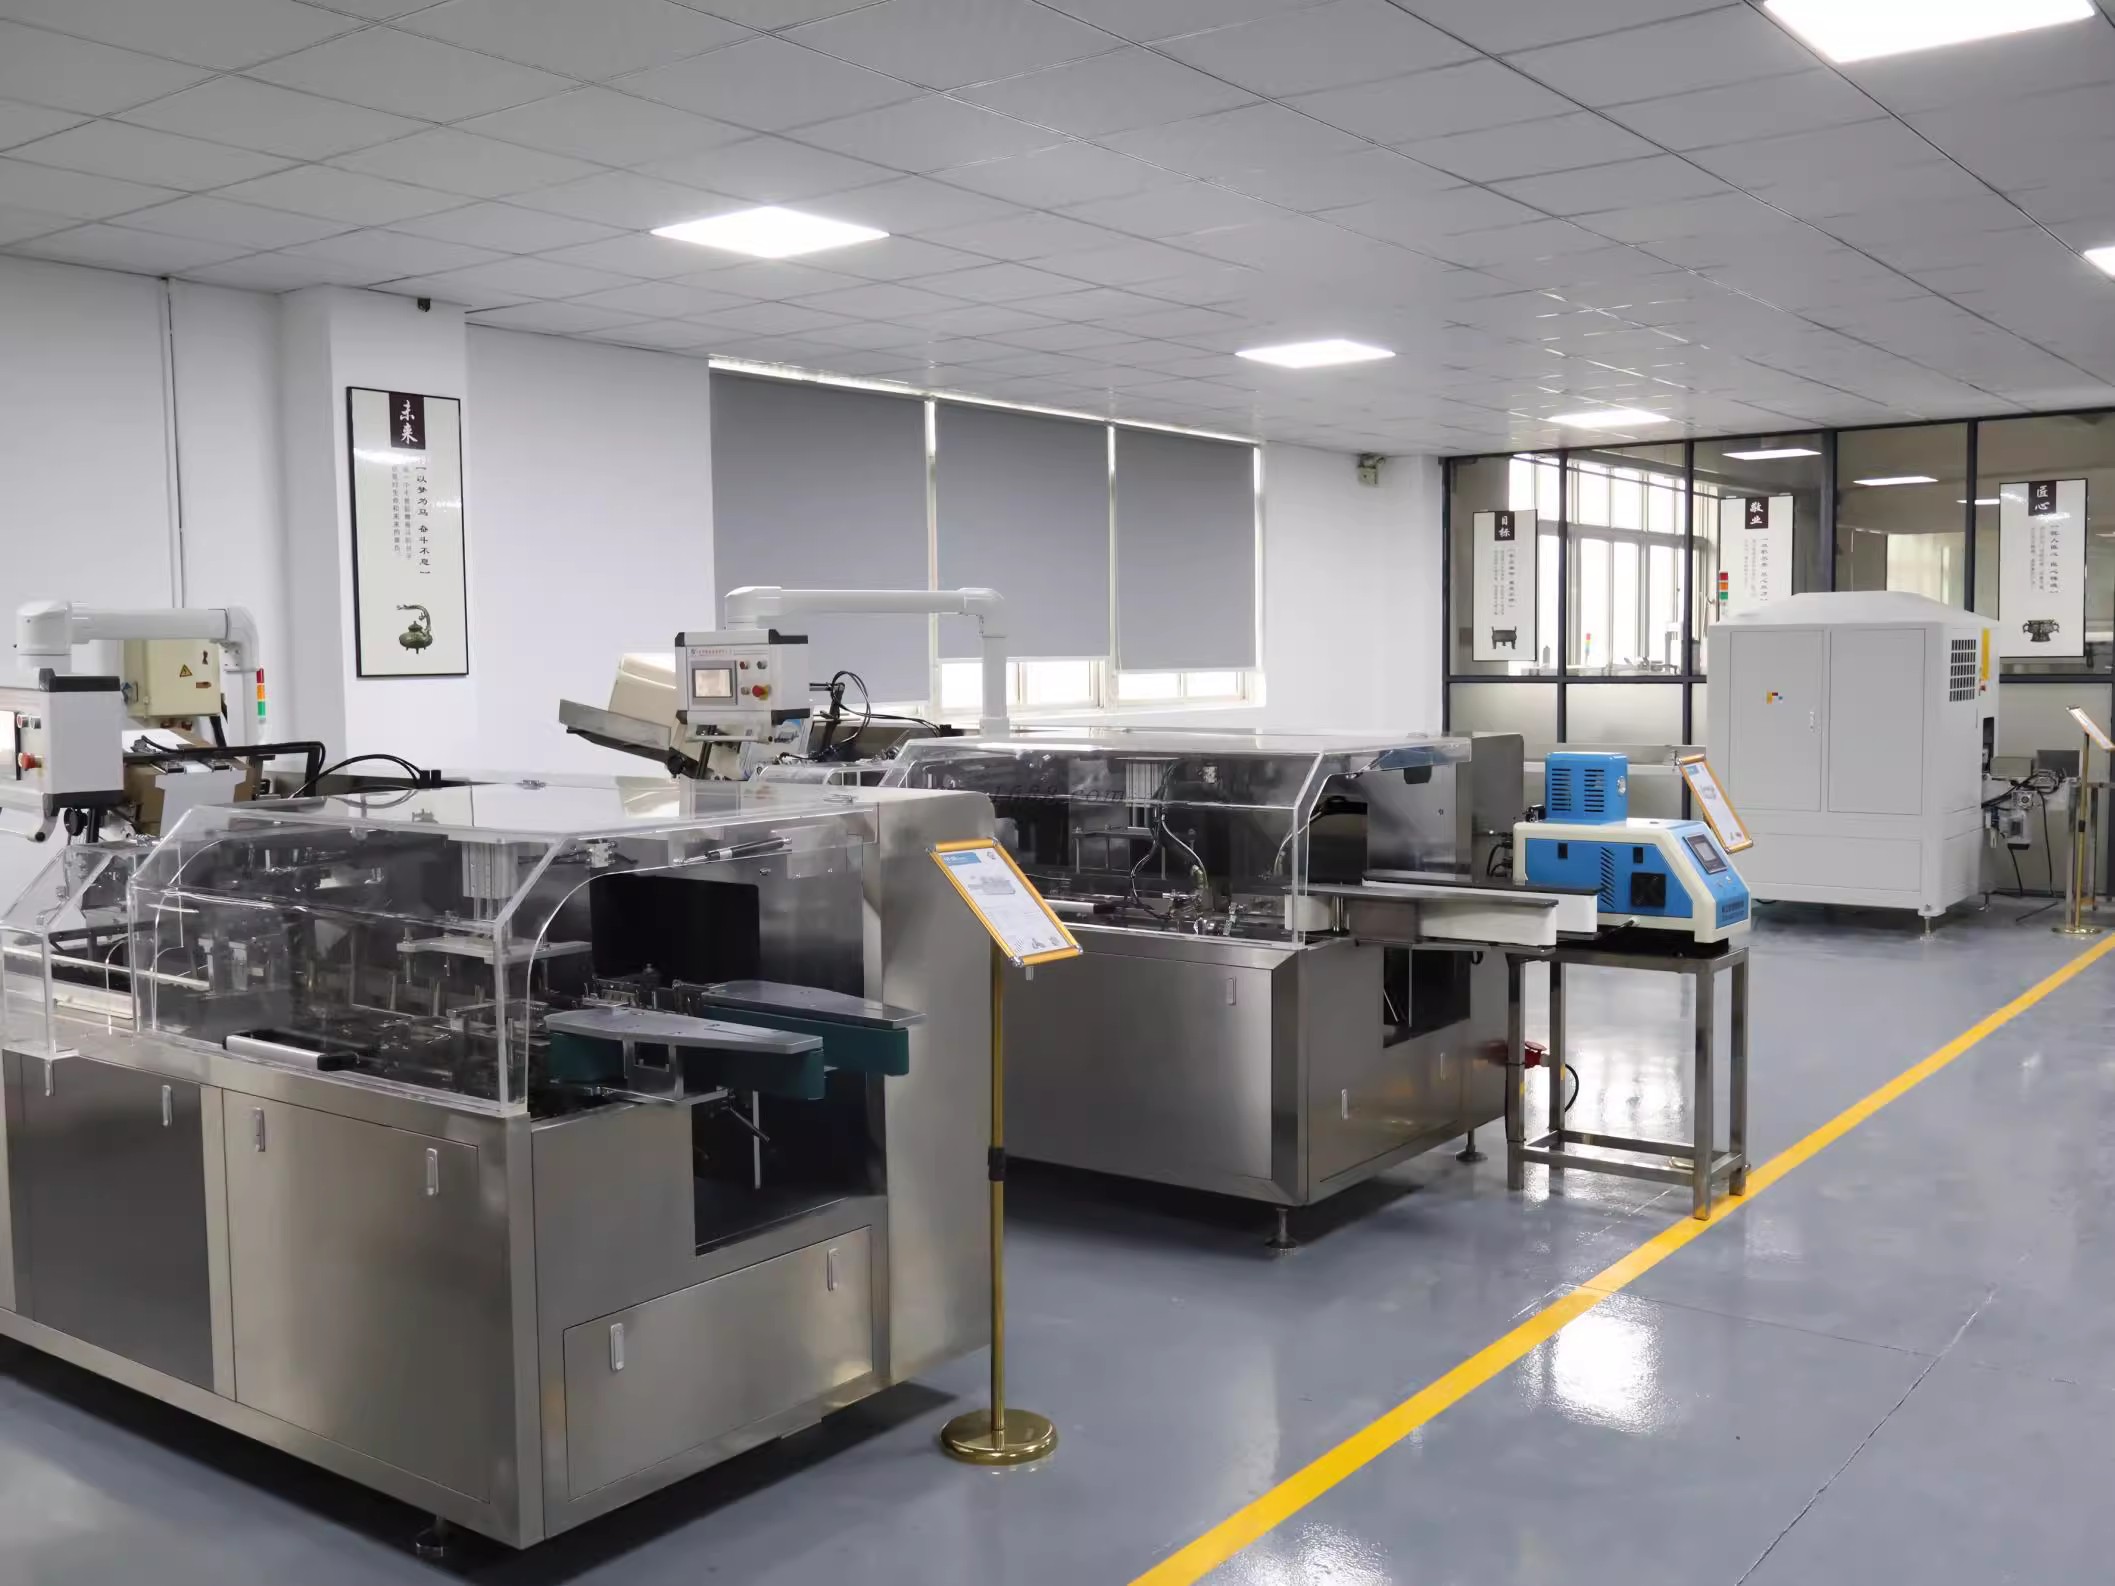
Trh zařízení pro balení automobilových dílů do krabic vyžaduje přesné plánování, zejména při předpovídání pneumatické poptávky. Výpočet spotřeby stlačeného vzduchu zabrání příliš velkému nebo příliš malému dimenzování kompresorů a umožní bezproblémovou integraci nových automatických zařízení pro balení do krabic do stávajících výrobních prostředí. Tento článek popisuje základní metriky a výpočetní metody, které potřebují inženýři výroby a odborníci na nákupy při výběru nebo optimalizaci stroje pro balení do krabic pro výrobní linku aplikace.
Porozumění pneumatické poptávce v operacích balení do krabic
Maximální versus průměrná spotřeba vzduchu
Listina rychlostních a kapacitních specifikací stroje pro balení do krabic uvádí tlak a průtok vzduchu, avšak tyto údaje zřídka vyprávějí celý příběh. Maximální spotřeba stlačeného vzduchu nastává při provozu na maximální rychlosti, kdy všechny pneumatické pohony spouští současně, zatímco průměrná spotřeba odráží reálné cyklování během smíšených výrobních šarží. U automatických zařízení pro balení do krabic obvykle převyšuje maximální požadavek průměrnou spotřebu o 40 až 60 procent, a to v závislosti na konstrukci stroje, provozní rychlosti a formátech krabic.
Pochopení tohoto rozdílu brání nedostatečnému dimenzování zásobování stlačeným vzduchem. Pokud kompresor ve vaší výrobní hale není schopen pokrýt maximální požadavek, stroj bude cyklovat nepravidelně, čímž se sníží rychlost a kapacitní specifikace stroje pro balení do krabic a objeví se defekty kvality výrobků. Naopak znalost skutečné průměrné spotřeby vám pomůže vyhnout se drahému nadměrnému dimenzování a zbytečnému plýtvání energií.
Měření kubických stop za minutu za standardizovaných podmínek
Výrobci uvádějí spotřebu vzduchu v kubických stopách za minutu (CFM) za standardních podmínek, obvykle 90 liber na čtvereční palec (PSI) a 68 stupňů Fahrenheita. Skutečný tlak vzduchu a teplota okolí ve vaší provozovně se však mohou výrazně lišit. Pro přesné plánování je nezbytné upravit údaje o spotřebě tak, aby odpovídaly podmínkám na vašem místě. Kartonovací stroj s jmenovitou spotřebou 25 CFM při 90 PSI bude spotřebovávat přibližně 30 CFM, pokud váš kompresor pracuje při tlaku 80 PSI, za předpokladu izotermické expanze.
Teplotní kolísání také ovlivňují spotřebu. Chladnější okolní podmínky zvyšují hustotu vzduchu, čímž snižují požadavky na CFM, zatímco teplejší prostředí hustotu snižují a zvyšují požadavek na průtok. Při výběru automatizovaného vybavení pro uzavírání a sestavování kartonů požádejte dodavatele o údaje o spotřebě za podmínek odpovídajících typickým provozním parametrům vaší provozovny.
Výpočet celkových požadavků systému na vzduch
Zohlednění pracovního cyklu a přerušovaného provozu
Systémy pro utěsňování a sestavování kartonů zřídka pracují nepřetržitě při maximální pneumatické spotřebě. Většina kartonovacích strojů zahrnuje dobíjecí období, během nichž se akumulátory znovu naplňují a pohony se mezi cykly resetují. Pracovní cyklus – tj. procentuální podíl doby, po kterou pneumatické systémy aktivně odebírají stlačený vzduch – má přímý vliv na výpočet požadované výkonové kapacity kompresoru. Stroj s pracovním cyklem 60 % a maximální spotřebou 30 CFM vyžaduje od kompresoru efektivně pouze průměrnou spotřebu 18 CFM.
Přesné určení pracovního cyklu vyžaduje buď pozorování stroje, nebo konzultaci podrobných technických údajů od výrobce zařízení. Při posuzování nabídek automatických zařízení pro balení do krabic požádejte o rozpis jednotlivých cyklů s uvedením dob aktivace každé pneumatické funkce. Tato podrobnost umožňuje vypočítat skutečnou průměrnou spotřebu a ověřit, zda stávající systém stlačeného vzduchu ve vaší výrobní hale dokáže udržet plánované výrobní cíle bez poklesů tlaku nebo zhoršení výkonu.
Včetně spotřeby pomocných systémů
Hlavní stroj pro balení do krabic, používaný na výrobní lince, spotřebuje pouze část celkového pneumatického zatížení. Pomocné systémy – včetně strojů pro sestavování krabic, zařízení pro skládání do hromad, dopravníkových posilovačů a odmítacích vyhazovačů – vyžadují významnou dodatečnou množství stlačeného vzduchu. Tyto periferní systémy často pracují nezávisle na hlavním stroji, čímž vzniká kumulativní požadavek, který překračuje specifikace jednotlivých komponent. U výrobní linky, která integruje automatické zařízení pro balení do krabic s následným zařízením pro paletizaci krabic, se celkový požadavek na stlačený vzduch může zvýšit o 35 až 50 procent oproti spotřebě samostatného stroje.
Komplexní výpočet spotřeby vzduchu vyžaduje podrobné rozepsání každého pneumatického komponentu na výrobní lince. Zmapujte požadavek každého zařízení na průtok (CFM) a jeho cyklus zatížení, poté sečtěte celkový průměrný požadavek a přidejte rezervní kapacitu 15 až 20 procent. Tento přístup zajistí, že váš systém stlačeného vzduchu udrží minimální provozní tlak za podmínek maximálního současného zatížení, čímž se zachová výkon a spolehlivost strojů.
Strategie optimalizace a monitoringu
Zavedení měření průtoku a záznamu dat
Instalace průtokoměrů za kompresorem a před výrobním zařízením poskytuje reálný přehled o vzorcích spotřeby stlačeného vzduchu. Digitální měření průtoku v kombinaci s záznamem dat odhaluje trendy spotřeby, identifikuje úniky a upozorňuje na neefektivní provoz pneumatických pohonů. Pro provozy, které provozují více typů balicích strojů s různými rychlostními a kapacitními specifikacemi, se historická data o spotřebě stávají neocenitelnými pro plánování kapacity a řešení problémů s poklesem tlaku.
Moderní systémy stlačeného vzduchu často zahrnují automatické sledování, které spouští upozornění v případě, že spotřeba překročí očekávané parametry. Tyto systémy pomáhají detekovat opotřebení těsnění pneumatických pohonů, úniky řídících ventilů a nesprávné nastavení redukčních ventilů ještě před tím, než dojde k výrobním zpožděním. Průběžné sledování přeměňuje spotřebu stlačeného vzduchu ze statické specifikace na dynamickou provozní veličinu, která určuje priority údržby a optimalizaci celého systému.
Použití pneumatických komponentů s vysokou energetickou účinností
Snížení spotřeby stlačeného vzduchu u balicích strojů na výrobní lince prostřednictvím modernizace komponentů přímo snižuje náklady na energii a zvyšuje spolehlivost systému. Moderní proporcionální elektromagnetické ventily, pokročilé konstrukce pohonných členů a optimalizované rozměry akumulátorů minimalizují ztrátu vzduchu ve srovnání se standardními technologiemi. Kromě toho zlepšení na straně zásobování – například kompresory s proměnným výkonem a regulační systémy řízené podle aktuální poptávky – přizpůsobují výrobu stlačeného vzduchu skutečným vzorům spotřeby a tak eliminují energetické ztráty spojené s udržováním konstantního tlaku dodávky.
Při modernizaci automatických zařízení pro balení do krabic nebo při integraci automatizovaných systémů pro lepení a sestavování kartonových krabic do stávajících výrobních linek uveďte energeticky účinné pneumatické komponenty jako součást zakázky. Dodatečné náklady se obvykle vrátí snížením provozních nákladů na energii během 18 až 36 měsíců, zatímco zároveň dojde ke zlepšení stability výkonu stroje a prodloužení životnosti jeho komponent.
Často kladené otázky
Jak převedu uvedenou spotřebu vzduchu z jednoho tlakového nastavení na jiné?
Použijte úpravu podle ideálního plynového zákona: průtok vzduchu (CFM) při vašem tlaku se rovná uvedenému průtoku (CFM) × (uvedený tlak / váš tlak). Například kartonovací stroj pro výrobní linku s uvedenou spotřebou 25 CFM při tlaku 90 PSI bude vyžadovat přibližně 28 CFM při tlaku 80 PSI. Tato úprava zohledňuje roztažení plynu při poklesu tlaku a zajistí správné dimenzování kompresoru pro skutečný tlak dodávky ve vaší výrobní hale.
Jakou bezpečnostní rezervu bych měl zahrnout při dimenzování kompresoru pro automatická zařízení pro balení do krabic?
Průmyslové normy doporučují rezervní kapacitu 15 až 20 procent nad vypočteným maximálním požadavkem pro plánování rychlosti a kapacity balicích strojů. Tato rezerva kompenzuje stárnutí systému, úniky, budoucí růst výroby a dočasné kolísání tlaku. Komprese vzduchu dimenzovaná přesně podle vypočteného požadavku bude za provozních špičkových podmínek trpět nestabilitou tlaku a sníženým výkonem strojů.
Jak často je třeba ověřovat údaje o spotřebě vzduchu pro systémy automatického zavírání a sestavování krabic?
Ověřte měření spotřeby každoročně nebo pokaždé, když dojde ke významným změnám výrobních parametrů – například ke zvýšení rychlosti, změně formátu nebo výměně komponentů. Opotřebení pneumatických komponentů postupně zvyšuje spotřebu a kalibrace průtokoměrů se může posunout, proto je pravidelné ověřování nezbytné pro udržení přesných záznamů a detekci poklesu účinnosti vaší investice do automatických systémů balení do krabic.
Obsah
- Porozumění pneumatické poptávce v operacích balení do krabic
- Výpočet celkových požadavků systému na vzduch
- Strategie optimalizace a monitoringu
-
Často kladené otázky
- Jak převedu uvedenou spotřebu vzduchu z jednoho tlakového nastavení na jiné?
- Jakou bezpečnostní rezervu bych měl zahrnout při dimenzování kompresoru pro automatická zařízení pro balení do krabic?
- Jak často je třeba ověřovat údaje o spotřebě vzduchu pro systémy automatického zavírání a sestavování krabic?