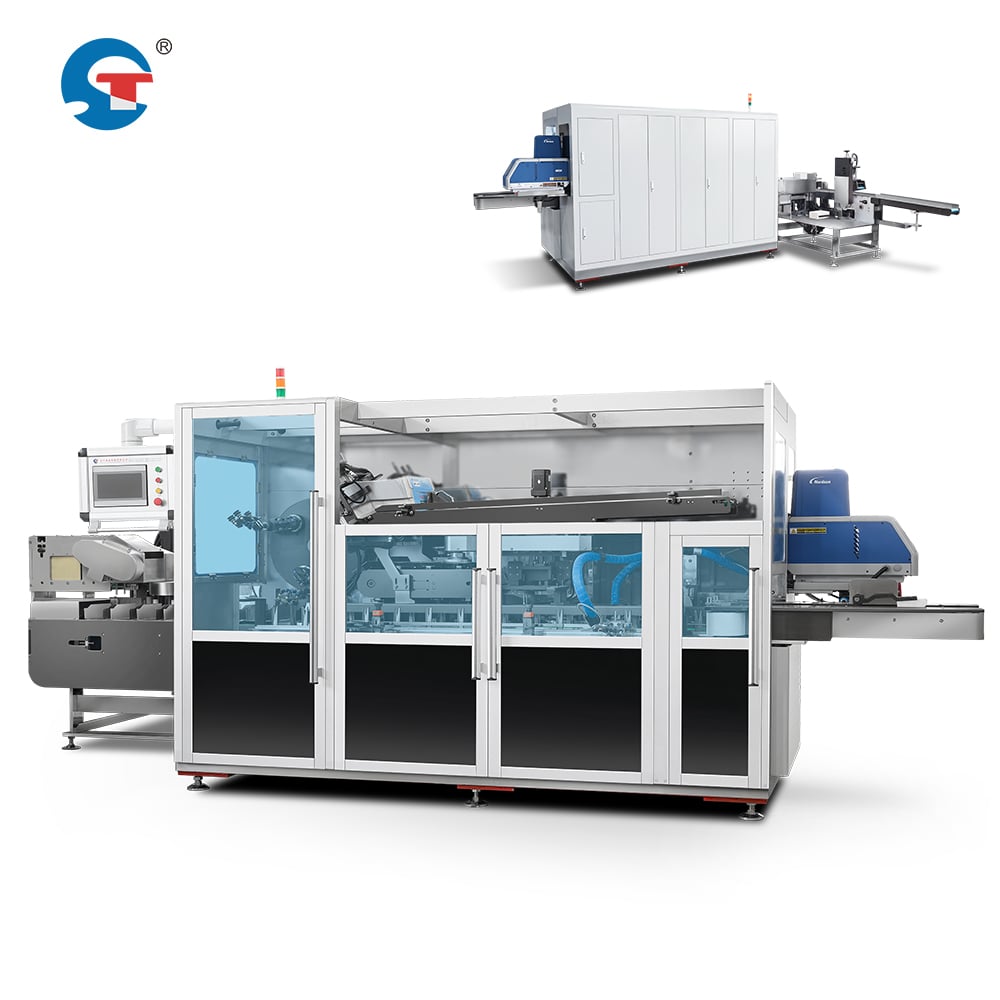
تواجه منشآت التصنيع العاملة في قطاعات الأدوية والمكملات الغذائية والسلع الاستهلاكية ضغوطًا متزايدة لزيادة الإنتاج مع الحفاظ على الكفاءة التكلفة وجودة المنتج. ويشكّل الانتقال من المعدات ذات الحركة المتقطعة إلى آلة التغليف المستمرّة للعلب خطوة استراتيجية تعالج هذه المتطلبات المتنافسة. فعلى عكس الأنظمة القديمة ذات الحركة المتقطعة التي تعمل عبر دورات متقطعة من التوقف والانطلاق، تعمل تقنية الحركة المستمرة بسلاسة وبحركة غير منقطعة، ما يغيّر جذريًّا الطريقة التي تُدار بها سير العمل التغليفي في المصانع.
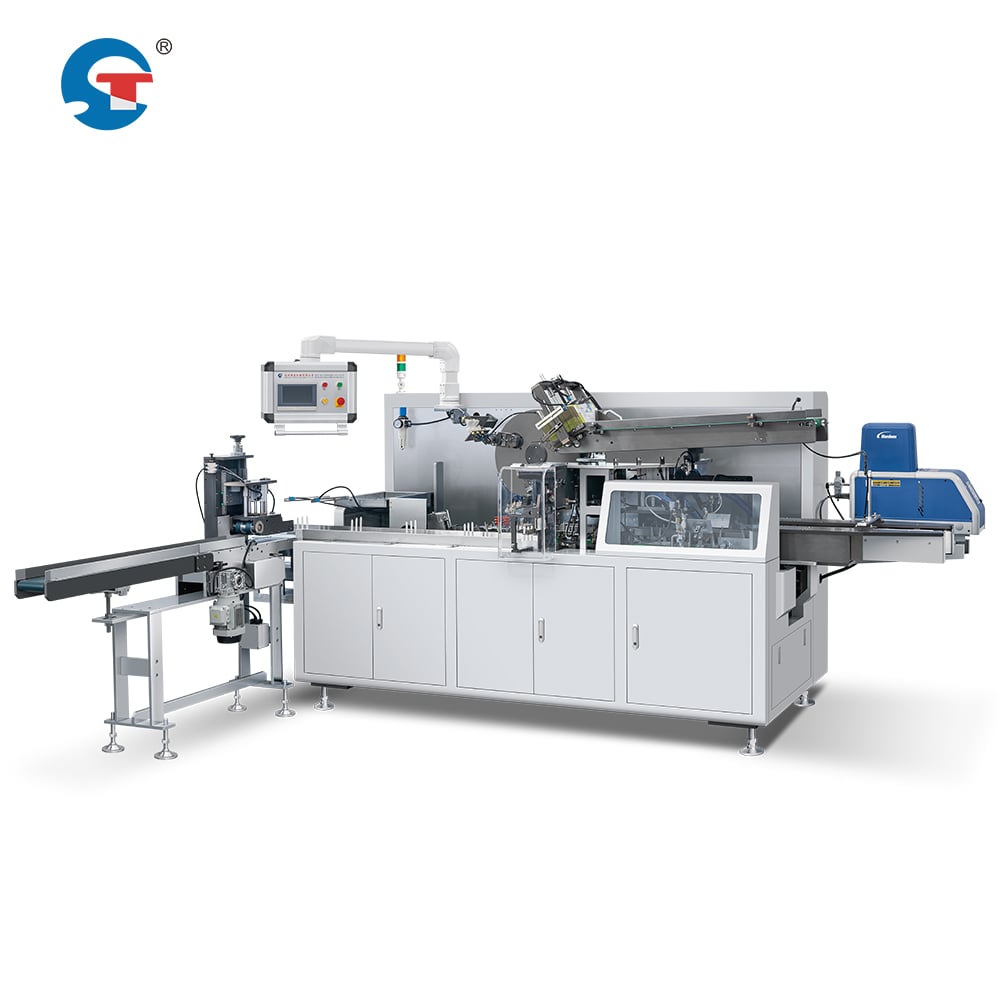
اتخاذ قرار ترقية بنية التغليف الأساسية ليس أمراً يُبنى على خفةٍ. فمديرو المصانع، ومهندسو الإنتاج، وفرق المشتريات يستثمرون رؤوس أموال كبيرةً ويركّزون جهودهم التشغيلية بشكلٍ كبيرٍ على مثل هذه التحولات. وفهم المزايا الملموسة التي تحفِّز هذا التحوُّل يساعد الأطراف المعنية على اتخاذ قراراتٍ مستنيرةٍ بشأن استثماراتها في مجال التغليف. وقد اتسعت الفجوة في الأداء بين الأنظمة المتقطِّعة والأنظمة المستمرة اتساعاً كبيراً مع تطور متطلبات السوق من حيث السرعة والثبات ودرجة تقدُّم الأتمتة.
الميزة في السرعة والإنتاجية
التخلُّص من قيود التوقُّف والانطلاق
تعمل أنظمة التغليف ذات الحركة المتقطعة من خلال دورات متكررة من الحركة، ثم التوقف، ثم إدخال المنتج، ثم التقدم. وتستغرق كل دورة وقتاً محدداً، ما يُشكّل عنق زجاجة جوهرياً. أما أتمتة تعبئة العلب عالية السرعة ذات الحركة المستمرة فلا تتوقف خط الإنتاج فيها أبداً. فتتحرك المنتجات بثبات عبر عملية التعبئة في العلب—حيث تحدث عمليات إقامة العلب وتعبئتها وختمها بينما يحافظ الخط على سرعة ثابتة. وهذا يلغي الوقت الضائع المتأصل في الدورات المتقطعة، ويضاعف القدرة الإنتاجية بشكل كبير.
عند مقارنة التعبئة ذات الحركة المتقطعة بالتعبئة ذات الحركة المستمرة جنبًا إلى جنب، يصبح الفرق في الإنتاجية واضحًا. فقد تصل ماكينة التغليف في علب من النوع المتقطع، المُستخدمة عادةً في المنتجات الصيدلانية، إلى إنتاج يتراوح بين ٨٠ و١٢٠ علبة في الدقيقة. أما المعدات الحديثة ذات الحركة المستمرة فتعمل بانتظام عند معدلات تتراوح بين ١٥٠ و٣٠٠ علبة أو أكثر في الدقيقة، وذلك حسب نوع المنتج وحجم العلبة. وللمصانع التي تعالج ملايين الوحدات سنويًّا، فإن هذا الفارق في السرعة ينعكس مباشرةً في خفض متطلبات العمالة، وتقليل المساحة التي تشغّلها المعدات، وتسريع دورات تنفيذ الطلبات.
تلبية طلب السوق دون توسيع البنية التحتية
غالبًا ما تُجبر الطلب المتزايد من المستهلكين المصانع على الاختيار بين إضافة خطوط إنتاج احتياطية أو ترقية الأنظمة الحالية. ويمكن لآلة تغليف مستمرة الحركة واحدة أن تتعامل مع حجم وحدتين أو ثلاث وحدات تعملان بشكل متقطع. ويؤدي هذا الدمج إلى تقليل تعقيد المنشأة، وتبسيط عمليات التغيير، وخفض عبء الصيانة الإجمالي. وب alone فإن توفير المساحة غالبًا ما يبرر استبدال جزء من المعدات في المصانع التي تواجه قيودًا في الطاقة الإنتاجية.
الكفاءة التشغيلية والموثوقية
انخفاض الإجهاد الميكانيكي ووقت التوقف
تعتمد أنظمة الحركة المتقطعة على دورات تسارع وتباطؤ سريعة. ويُحدث كل تسلسل توقُّف-بدء صدمة ميكانيكية على المحركات المؤازرة وآليات الفهرسة وأنظمة الدفع. وعلى مدى الأشهر والسنوات، يتراكم هذا التآكل، ما يؤدي إلى زيادة تكرار الصيانة وتكاليف استبدال المكونات. أما آلات التغليف بالحركة المستمرة فتعمل بتغيرات إجهاد ميكانيكي أخفّ وأكثر قابلية للتنبؤ. ويسهم الملف الحركي الأملس في إطالة عمر المعدات وتقليل توقفات التشغيل غير المخطط لها عبر تقليل الإجهاد الميكانيكي المفاجئ.
تُبسِّط أنظمة أتمتة تعبئة العلب عالية السرعة ذات الحركة المستمرة أيضًا عملية استكشاف الأخطاء وإصلاحها. وبما أن الحركة خطية ومستقرة، يصبح من الأسهل على الفنيين تحديد أي انحرافات في أداء الخط. وتظهر الانسدادات والأعطال الناتجة عن إدخال غير سليم للمنتجات والأعطال الميكانيكية بشكل أوضح تحت ظروف الحركة المستمرة مقارنةً بالتشغيل المتقطع، ما يمكِّن من التشخيص والإصلاح بسرعة أكبر. وتُبلِّغ المصانع عن خفضٍ يتراوح بين ١٥ و٢٥ في المئة في وقت العمل المخصص للصيانة وتكاليف قطع الغيار بعد الانتقال إلى الأنظمة المستمرة.
الدقة وثبات جودة المنتج
يتحسَّن دقة وضع المنتجات تحسُّنًا ملحوظًا مع الحركة المستمرة. فعلى الأنظمة المتقطعة أن تُوقِّت إدخال المنتج بدقة خلال نوافذ التحريك القصيرة، ما يُدخل عامل التباين. أما آلات تعبئة العلب المستمرة المخصصة للمنتجات الصيدلانية فتقوم بوضع العناصر داخل تيار متحرك، ما يسمح للمستشعرات والتوجيهات بإجراء تعديلات دقيقة في الوقت الفعلي. وهذه القدرة على التعديل الديناميكي تقلِّل من أخطاء الوضع، وتحسِّن جودة الختم، وتخفِّض معدلات الرفض.
الاقتصادية التكلفة والقيمة طويلة الأجل
كفاءة رأس المال وهوامش التشغيل
وبينما تتطلب آلات تعبئة الكراتين ذات الحركة المستمرة استثماراً أولياً أعلى من وحدات الحركة المتقطعة، فإن تكلفة كل كرتون تُنتَج تنخفض بشكل كبير على امتداد عمر الآلة. الخدمة وعندما يزداد الإنتاج بنسبة ٥٠ إلى ١٠٠ في المئة مع إضافات طفيفة جداً في عدد المشغلين، تنخفض تكلفة العمالة لكل وحدة انخفاضاً حاداً. كما أن خفض تكاليف الصيانة، وتقصير أوقات الدورة، وتحسين معدلات العائد تضاعف هذه الوفورات. وبذلك تحقق معظم المصانع عائد استثمارها خلال ١٨ إلى ٣٠ شهراً عند استبدال أنظمة الحركة المتقطعة القديمة.
تُمثِّل استهلاك الطاقة ميزةً خفيةً أخرى من حيث التكلفة. فتستخدم أنظمة أتمتة تغليف العلب عالية السرعة الحديثة، التي تعمل بحركةٍ مستمرة، أنظمةً مُحرَّكةً بالمحركات servo والتي تستهلك الطاقة فقط أثناء تحريك المنتج فعليًّا. أما الآلات المتقطعة فهي مضطرةٌ إلى تسريع وتبطيء مجمَّعات التحديد بأكملها مرارًا وتكرارًا، ما يؤدي إلى استهلاك غير فعّال للطاقة. وبمرور سنةٍ كاملةٍ من التشغيل، فإن الأنظمة المستمرة تستهلك غالبًا طاقةً كهربائيةً أقل بنسبة ٢٠ إلى ٣٠ في المئة مقارنةً بالبدائل المتقطعة ذات القدرة المكافئة.
التوسعية لنمو المستقبل
تتغيَّر بيئات التصنيع باستمرار. فتتغيَّر تركيبة المنتجات، ويتغير حجم الدفعات، وتتفاوت متطلبات السوق. وتوفِّر آلة تغليف العلب العاملة بحركةٍ مستمرة خياراتٍ للترقية وإعادة التكوين لا يمكن للأنظمة المتقطعة مطابقتها بسهولة. وبفضل القدرة على ضبط السرعة تدريجيًّا، والأدوات القابلة للتغيير السريع، والتصميم الوحدوي، يصبح بمقدور المنشآت تكييف إنتاجها دون الحاجة إلى استبدال المعدات الأساسية. وهذه المرونة تحافظ على رأس المال المستثمر، وتطيل من عمر القيمة الاقتصادية للآلة خلال عمليات انتقال خطوط الإنتاج.
الأسئلة الشائعة
ما الفرق الرئيسي بين أنظمة التغليف ذات الحركة المتقطعة والأنظمة ذات الحركة المستمرة؟
تتوقف أنظمة الحركة المتقطعة وتبدأ مجددًا في دورات منفصلة، وتتوقَّف مؤقتًا أثناء تثبيت المنتجات ومعالجتها. أما آلات التغليف في علب ذات الحركة المستمرة فتحافظ على حركة أمامية ثابتة، حيث تتم عملية التثبيت والمعالجة داخل التدفق المتحرك. ويُشكِّل هذا الاختلاف الجوهري أساس جميع المزايا التشغيلية، ومنها السرعة والموثوقية والدقة.
كيف تضمن آلة التغليف في علب للمنتجات الصيدلانية الجودة عند استخدام الحركة المستمرة؟
تستخدم الأنظمة المستمرة أجهزة استشعار متقدمة، ونُظُم فحص بصري، وآليات ضبط فورية لمراقبة وضع المنتجات وتصحيحها ديناميكيًّا. وبما أن الحركة ثابتة وقابلة للتنبؤ، فإن نظم التحكم قادرة على إجراء تصويبات دقيقة فورًا. كما تدمج أتمتة التغليف في علب عالية السرعة عدة نقاط تفتيش تكشف العيوب قبل إغلاق العلب، مما يحافظ على الاتساق المطلوب في القطاع الصيدلاني.
ما المدة النموذجية لاسترداد التكلفة عند الترقية من معدات تغليف الكرتون المتقطعة إلى معدات تغليف الكرتون المستمرة؟
تسترد معظم المرافق استثمارها بالكامل خلال ١٨ إلى ٣٠ شهرًا، ويعتمد ذلك على حجم الإنتاج الحالي وتكاليف العمالة وتاريخ الصيانة. وتشهد المرافق التي تعمل بنظام نوبات إنتاج عالية الحجم فترة أسرع لاسترداد الاستثمار، بينما قد تتطلب المرافق ذات الاستخدام الأقل فترات أطول. وتتراكم التوفيرات من خلال زيادة معدل الإنتاج، وانخفاض تكلفة العمالة لكل وحدة، وتخفيض تكاليف الصيانة، وتحسين معدلات العائد.