
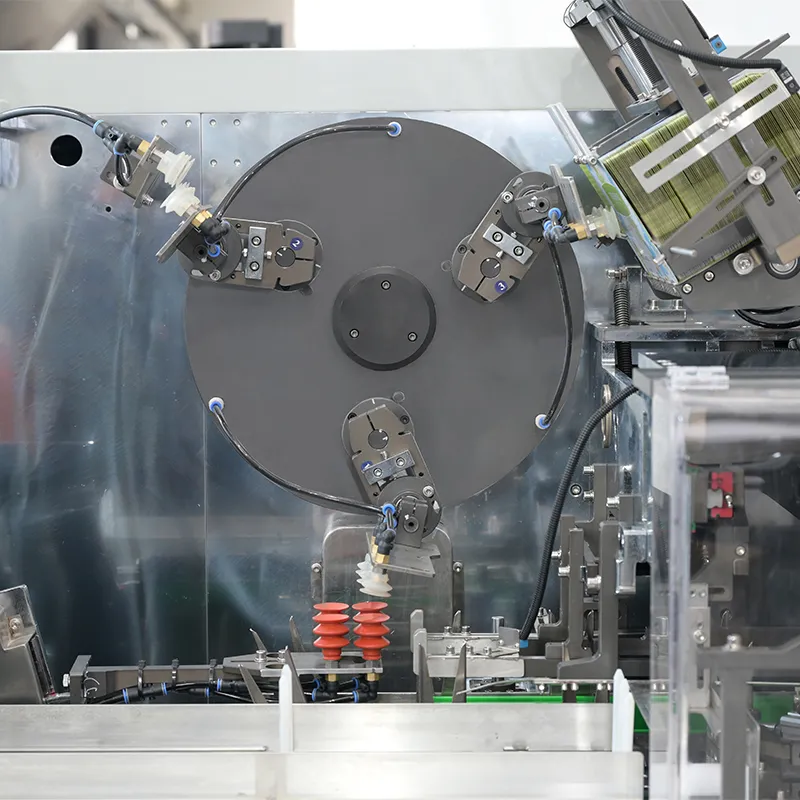
أ آلة تغليف الصناديق ذات الإدخال الانزلاقي تُمثِّل استثمارًا حاسمًا للشركات المصنِّعة التي تتعامل مع أبعاد مختلفة من الصناديق الكرتونية. ويؤثر سؤال المرونة البُعدية مباشرةً على كفاءة الإنتاج وتكاليف التعامل مع المواد وموثوقية الخطوط الإنتاجية. فغالبًا ما لا تعمل عمليات التغليف الحديثة على صناديق كرتونية ذات حجم واحد فقط، بل تتطلَّب أنظمةً قادرةً على معالجة ارتفاعات متنوعة من الصناديق الكرتونية مع الحفاظ على السرعة والجودة المتسقَّتين. ولذلك، فإن فهم القدرات التكيُّفية لهذه الآلات أمرٌ جوهريٌّ لمدراء العمليات الذين يقيِّمون حلول الأتمتة.
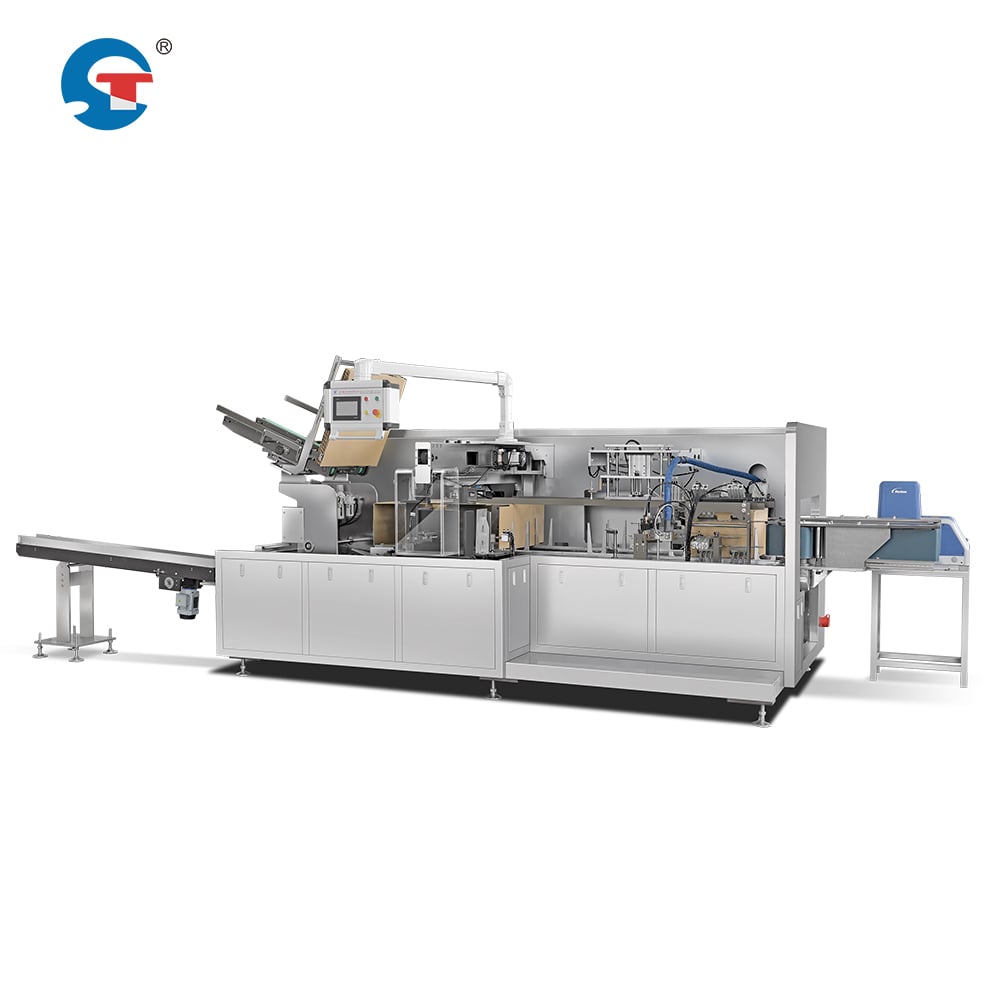
يَتطلَّب قطاع معدات تغليف العلب الدوائية مرونةً استثنائيةً لأن فئات المنتجات تشمل تشكيلاتٍ متنوعةً من العلب الكرتونية. ويجب أن يوازن نظام إغلاق العلب الكرتونية الآلي بين السرعة والدقة عند التعامل مع ارتفاعات وأعماق مختلفة للعلب وأنماط إغلاق متنوعة. ويتطلب أتمتة التعبئة في علب صلبة بسرعات عالية دمج أجهزة استشعار ذكية ومكونات ميكانيكية قابلة للتعديل تستجيب ديناميكيًّا لتغيُّرات التنسيق. وتستعرض هذه المقالة كيف تحقِّق آلات الإدخال الحديثة هذه المرونة، وما العوامل التي تؤثِّر في أدائها التكيُّفي في بيئات الإنتاج الفعلية.
المرونة البُعدية في تصميم آلات إدخال العلب الكرتونية
المكونات الميكانيكية القابلة للتعديل والمدى الارتفاعي
تضمّ آلات تغليف الصناديق المُغلَقة حديثة الطراز تصاميم ميكانيكية وحدوية تتيح ضبطًا سريعًا لارتفاعات الصناديق المختلفة. ويتم الضبط الرئيسي للارتفاع في وحدات رأس الإغلاق والطي، حيث تُوضع المكونات بدقةٍ وفق هندسة العلبة المحددة بواسطة آليات مُحرَّكة بمحركات سيرفو. وتتراوح الارتفاعات التي تستوعبها آلة التغليف المُغلَقة الحديثة عادةً بين ٤٠ و٢٠٠ ملليمتر، بينما تمتد بعض النماذج الصناعية الراقية خارج هذه المدى. وتتم هذه التعديلات عبر وحدات تحكم كهربائية يُجري المشغلون ضبطها عبر واجهات شاشة لمسية، ما يلغي الحاجة إلى التدخل اليدوي ويقلّل زمن التحوّل من ساعاتٍ إلى دقائق معدودة.
تستفيد فئة معدات تغليف علب الأدوية بشكل كبير من هذه المرونة، لأن خطوط الإنتاج الفردية غالبًا ما تتطلب أبعادًا مختلفة للعلب دون الحاجة إلى خطوط إنتاج منفصلة. ويحقّق نظام إغلاق العلب الآلي هذه الميزة من خلال ذاكرة قابلة للبرمجة تخزّن عدة ملفات تنسيقية. وعند التحوّل بين دفعات المنتجات، يكفي أن يستدعي المشغلون التكوين المُعد مسبقًا، فيعيد الجهاز تلقائيًّا ضبط سكك التوجيه وارتفاعات الناقلات وأجهزة الإغلاق لتناسب المواصفة الجديدة. وهذه القدرة تقلّل مباشرةً من وقت الإعداد والهدر في المواد أثناء التحوّلات بين التنسيقات.
تقنيات الاستشعار وأنظمة التحكم التكيفية
تعتمد أتمتة التغليف الحديثة عالية السرعة للعلب الصلبة على مجموعات متقدمة من أجهزة الاستشعار التي تكتشف أبعاد العلب في الوقت الفعلي وتطوّر معايير الأداء ديناميكيًّا. وتقيس أجهزة الاستشعار البصرية المُركَّبة على طول ناقل الإدخال ارتفاع العلبة، ثم تُرسل إشارةً إلى نظام التحكم لتعديل ضغط رأس الإدخال، والسرعة، والموضع. ويمنع هذا التغذيةَ الرجعيةَ في الوقت الفعلي مشاكل سوء المحاذاة التي قد تحدث عادةً أثناء الضبط اليدوي أو عمليات التغيير غير الكافية. كما يُعدِّل جهاز تغليف الإدخال بالضغط الهوائي معايير المحركات الهوائية والمحركات المؤازرة خلال جزءٍ من الألف من الثانية، ما يضمن جودةً ثابتةً في إغلاق العلب بغضّ النظر عن التباين في أبعادها ضمن النطاق المُحدَّد.
تُقدِّر صناعة معدات تغليف علب الأدوية هذه القدرة التكيفية بشكلٍ خاص، لأن مواصفات المنتج تتغيَّر باستمرار، والاتساق بين الدفعات يؤثِّر مباشرةً في الامتثال التنظيمي. ويحافظ نظام إغلاق العلب الآلي المزوَّد بتقنية متطوِّرة لدمج أجهزة الاستشعار على جودة طيّ الأطراف عبر التغيرات في الأبعاد، ما يقلِّل من عدد العبوات المرفوضة والمشكلات النوعية اللاحقة. وتقلِّل هذه التكنولوجيا من خطر الإغلاق غير السليم، الذي قد يُضعف حماية المنتج أو يؤدي إلى انتهاكات للامتثال في الأسواق الخاضعة لتنظيمٍ دقيق.
معالجة اختلاف ارتفاعات العلب في عمليات الإنتاج
تحسين سير العمل واستراتيجية التحوُّل بين المهام
يتطلب تشغيل آلة تعبئة الصناديق ذات التداخل (Tuck-in) عبر أبعاد ارتفاع مختلفة للصناديق تخطيطاً استراتيجياً للتدفق العملياتي يوازن بين الكفاءة وعدد مرات التغيير في الإعدادات. وعادةً ما يجمع مخططو الإنتاج بين التشغيلات التي تتشارك في نفس التنسيق لتقليل وقت التعديل، لكن الآلات الحديثة تتيح انتقالات سريعة عند الحاجة إلى تغييرات متكررة في التنسيق بسبب متطلبات الطلب على المنتج. وتضمن أتمتة تعبئة الصناديق الصلبة بسرعات عالية كفاءة الإنتاج حتى أثناء عمليات الانتقال، لأن هذه الآلات تصل إلى سرعتها التشغيلية المُثلى بسرعة بعد إجراء التعديلات على التنسيق. ويستغرق التغيير النموذجي لإعدادات آلة تعبئة الصناديق ذات التداخل الحديثة من خمس إلى خمس عشرة دقيقة، مقارنةً بساعات عديدة في المعدات القديمة، ما يجعل الإنتاج المرِن مجدٍ اقتصادياً.
يستخدم قطاع معدات تغليف علب الأدوية غالبًا التجميع الاستراتيجي، حيث تُجرَى عمليات تشغيل صناديق الكرتون ذات الأبعاد المتشابهة بشكل متتالٍ، ثم تُجري آلة إغلاق الكرتون بنمط «التقليب الداخلي» ضبطًا سريعًا للدفعة التالية. ويستفيد هذا النهج من المرونة المتأصلة في الآلة مع تحسين توزيع العمالة. كما أن نظام إغلاق الكرتون الآلي الذي يدعم التبديل السريع يمكّن مخططي الإنتاج من الاستجابة لتقلبات الطلب دون الحاجة إلى الاحتفاظ بمخزون زائد أو ترك المعدات بلا عمل. وتُظهر البيئات الإنتاجية الفعلية باستمرار أن آلات إغلاق الكرتون المرنة تقلل التكاليف الإنتاجية الإجمالية من خلال تمكين أحجام دفعات أصغر واستجابة أسرع للتغيرات السوقية.
الثبات في الجودة عبر التغيرات البُعدية
الحفاظ على جودة إغلاق النوع المُطوي (Tuck-in) عبر أبعاد ارتفاع مختلفة للعلب يتطلب هندسة دقيقة ومراقبة جودة مستمرة. ويجب أن تطبّق آلة تغليف العلب بنوع الإغلاق المُطوي ضغطًا وزوايا طي متسقة بغض النظر عن ارتفاع العلبة ضمن النطاق التشغيلي المسموح. وتتحقق أتمتة تغليف العلب عالية السرعة للعلب الصلبة من ذلك عبر نظام تغذية راجعة يستند إلى استشعار القوة في آلية الإغلاق، الذي يُعدّل الضغط الهوائي لحظيًّا لتعويض التباينات البُعدية. وتشترط معدات تغليف علب الأدوية هذه الدقة بشكل خاص، لأن أي إغلاق غير سليم قد يؤدي إلى تلف المنتج أو تلوّثه أو عدم الامتثال للمعايير التنظيمية.
تُظهر بيانات الإنتاج باستمرار أن الآلات المزودة بأنظمة استشعار قوة متقدمة وأنظمة تحكم تكيفية تحقق مقاييس جودة متفوقة عبر التغيرات في التنسيقات. ويمكن لآلة تغليف الكرتون بنظام إدخال الأطراف المزودة بأنظمة فحص بصري اكتشاف عيوب الإغلاق فوراً ورفض العبوات المتأثرة، مما يمنع وصول المنتجات المعيبة إلى العملاء. كما أن قدرة نظام إغلاق الكرتون الآلي على الحفاظ على سلامة الإغلاق عبر ارتفاعات مختلفة تحمي سمعة العلامة التجارية مباشرةً وتضمن الامتثال التنظيمي في قطاعي الأدوية والأغذية.
اعتبارات التنفيذ الخاصة بالعمليات متعددة التنسيقات
اختيار المعدات والمتطلبات الفنية
يَتطلّب اختيار جهاز تغليف بالعلب من نوع «التضمين» قادر على معالجة أبعاد ارتفاع متفاوتة للعلب تقييمًا دقيقًا للمواصفات الفنية والقيود التشغيلية. ويجب أن تشمل نطاقات الارتفاع القصوى والدنيا جميع تنسيقات المنتجات الحالية، مع أخذ تطوير المنتجات المستقبلية في الاعتبار. أما أتمتة التغليف بالعلب بسرعات عالية للعلب الصلبة، فيجب أن تتضمّن أنظمة ضبط مُحرَّكة بواسطة محركات سيرفو بدلًا من الضبط اليدوي، لأن تقنية السيرفو تتيح عمليات تغيير التنسيق الأسرع والأدق. وينبغي لمشتري معدات تغليف علب الأدوية أن يُعطي أولويةً للآلات التي توفر أدوات قابلة للتغيير السريع وتصميمًا وحدويًّا لتقليل وقت التوقف أثناء تغيير التنسيق.
يجب أن يضم نظام إغلاق العلب الآلي مستشعرات احتياطية وآليات آمنة ضد الأعطال لمنع عيوب التغليف في حال فشل التعديل أو خلل المستشعرات. ويجب أن يدعم برنامج جهاز تغليف العلب بتقنية الطيّ الداخلي إعدادات مسبقة متعددة للأشكال مع قدرات تعديل تنبؤية تتوقع التغيرات في الأبعاد. وتتيح عملية دمج النظام مع نظم إدارة الإنتاج المراقبة عن بُعد وتسجيل البيانات، ما يسهّل تحليل الأسباب الجذرية إذا ظهرت مشكلات في الجودة أثناء الانتقال بين ارتفاعات العلب.
تدريب المشغلين وبروتوكولات الصيانة
تعتمد المرونة البُعدية لآلة تغليف الصناديق ذات التضمين على كفاءة المشغل والممارسات المنتظمة للصيانة بشكلٍ كبير. ويجب أن يفهم الموظفون إجراءات ضبط التنسيق، وبروتوكولات مراقبة الجودة، وإجراءات استكشاف الأخطاء وإصلاحها الخاصة بالعمليات متعددة التنسيقات. وتتطلب أتمتة تغليف الصناديق الصلبة بسرعات عالية صيانةً منتظمةً للمكونات الميكانيكية، ومعايرة أجهزة الاستشعار، وصيانة النظام الهوائي لضمان الأداء الموثوق عبر التغيرات البُعدية. وينبغي أن يتلقى مشغلو معدات تغليف علب الأدوية تدريباً شاملاً يشمل إجراءات تغيير التنسيق، ومعايير فحص الجودة، وبروتوكولات الإيقاف الطارئ.
تتراجع أداء منظومة إغلاق العلب الأوتوماتيكية إذا أُهمِلت جداول الصيانة، لا سيما في العمليات عالية السرعة التي تتسارع فيها عملية اهتراء المكونات. وينبغي أن تتضمّن برامج الصيانة الوقائية معايرة أجهزة الاستشعار من جديد، وتزييت المكونات المتحركة، وفحص أسطح الاهتراء في رأس الإدخال. كما تساعد عمليات التدقيق المنتظمة لجودة الإغلاق عبر ارتفاعات مختلفة للعلب في الكشف المبكر عن التراجع في الأداء، ما يمكّن من إجراء صيانة تصحيحية قبل أن تؤثّر المشكلات المتعلقة بالجودة على الإنتاج. وتوفر الوثائق الخاصة بتغيير التنسيقات ومعايير الأداء بياناتٍ قيّمةً لتحسين جداول الإنتاج والتنبؤ باحتياجات استبدال المكونات.
الأسئلة الشائعة
ما مدى ارتفاع العلب الذي يمكن لآلة تغليف العلب ذات طريقة الإدخال أن تستوعبه عادةً؟
تستوعب معظم آلات تغليف الصناديق الحديثة ارتفاعات الصناديق التي تتراوح تقريبًا بين ٤٠ و٢٠٠ ملليمتر، مع وجود بعض النماذج الصناعية التي تمتد خارج هذا النطاق. ويعتمد الأداء المحدد على طراز الآلة ومواصفات الشركة المصنِّعة. وغالبًا ما تتضمَّن أنظمة التغليف الآلي عالي السرعة للعلب الصلبة ملفات برمجية تدعم ما يصل إلى ١٠ إعدادات تنسيق مختلفة أو أكثر، مما يسمح بالتبديل السريع بين أبعاد علب مختلفة دون الحاجة إلى استبدال المكونات المادية.
ما مدى سرعة ضبط آلة تغليف الصناديق ذات الطي الداخلي لارتفاعات علب مختلفة؟
آلات تغليف الصناديق ذات نظام الإدخال المعاصرة المزودة بأنظمة ضبط تعمل بالمحركات servo تُكمل عادةً تغيير التنسيق في غضون ٥ إلى ١٥ دقيقة. ويستفيد قطاع معدات تغليف علب الأدوية من هذه الانتقالات السريعة، التي تقلل من أوقات التوقف وتمكن من جدولة الإنتاج بشكلٍ مرنٍ وسريع. كما تُسرّع الآلات المزودة بملفات ذاكرة مُسبقة الضبط من عمليات الانتقال أكثرَ عبر أتمتة إعادة وضع جميع المكونات الميكانيكية بما يتوافق مع مواصفات التنسيق المخزَّنة، مما يقلل إلى أدنى حدٍ زمن تدخل المشغل.
هل تؤثر مرونة آلة تغليف الصناديق ذات نظام الإدخال على جودة إغلاق العلب عند ارتفاعات مختلفة؟
نظام تلقائي لإغلاق العلب يعتمد على تكنولوجيا استشعار متقدمة وتحكم تكيفي للحفاظ على جودة الإغلاق باستمرار رغم اختلاف أبعاد ارتفاع العلب. ويُعوَّض الاستشعار الفوري للقوة والتعديلات التي تُدار بواسطة المحركات servo عن التباينات البُعدية، مما يضمن ضغطًا موحدًا عند إدخال الأطراف وزوايا طيٍّ متسقة. وتُظهر آلات إغلاق العلب بإدخال الأطراف، عند ضبطها وصيانتها بشكل سليم، أقل تباينٍ ممكنٍ في الجودة عبر كامل نطاق ارتفاع التشغيل، ما يجعل الإنتاج المتعدد التنسيقات ممكنًا دون المساس بسلامة التغليف أو الامتثال التنظيمي في التطبيقات الصيدلانية.